2026-10-15
Tuotantopäällikkö tilaa peltitölkin valmistuskoneen, jonka odotetaan toimivan 500 tölkkiä minuutissa. Hitsaaja saapuu, läpäisee tehdastestinsä ja seisoo sitten käyttämättömänä kaksi viikkoa, koska saumauskone ei pysty vastaamaan nopeuttaan, leikkuri tuottaa purseita, eikä suunniteltua 2026 tölkkikokoa varten ole koskaan ilmoitettu. Kone itsessään on harvoin pullonkaula. Linjatasapaino, työkalupaketti ja materiaalitoleranssi ratkaisevat yleensä, maksaako peltipurkkikone itsensä takaisin vuodessa vai kolmessa.
Tässä artikkelissa kerrotaan, mitä peltitölkkien valmistuskone itse asiassa sisältää, kuinka ydinprosessi kulkee kelasta valmiiseen tölkkiin ja mitkä valintakriteerit ovat tärkeimpiä elintarvikkeiden, juomien, aerosolien ja kemikaalien valmistuksessa.
Peltitölkin valmistuskone ei ole yksittäinen yksikkö. Se on koordinoitu laitesarja, joka muuttaa tinapäällystetyn teräskelan painetuksi, hitsatuksi, päällystetyksi ja saumatuksi tölkiksi. Kolmiosaisissa tölkeissä linja sisältää yleensä irrottimen, duplex-leikkurin, rungon hitsauskoneen, sivusauman päällystys- ja kuivausyksikön, yhdistimen tai laipan, saumauslaitteen ja tarkastusasemat. Kaksiosaisissa tölkeissä prosessi vaihtuu kupin muovaukseen, piirtämiseen, seinän silittämiseen, viimeistelyyn ja kaulakointiin, mutta sama periaate pätee: jokaisen aseman on läpäistävä tölkit yhteensopivalla nopeudella.
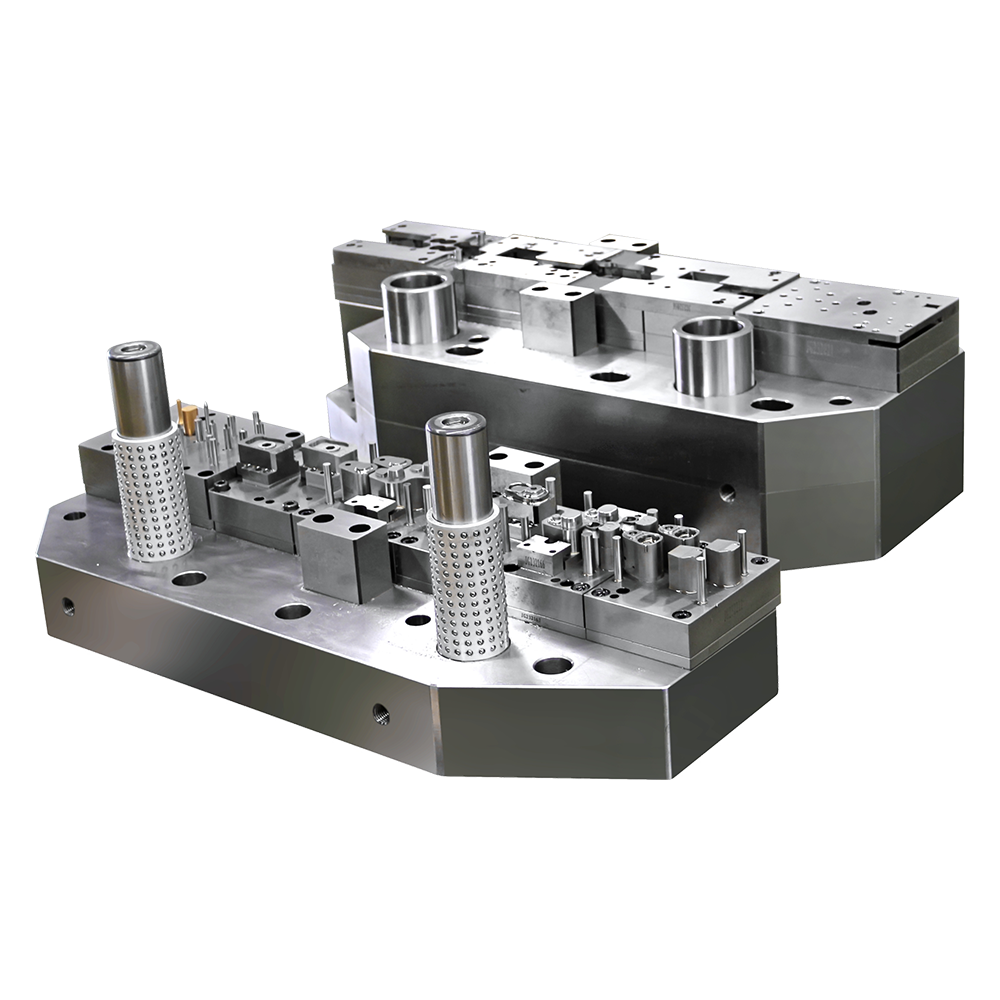
Termi kattaa myös työkalut ja muotit. Konversiopuristinkanavan muotti, CNC-puristussuutin tai saumaustela määrittää, täyttääkö valmis tölkki mittatoleranssin. Ostajat, jotka pitävät työkaluja lisävarusteena, huomaavat usein, että varamuotit maksavat enemmän kuin alkuperäinen budjetoitu summa.
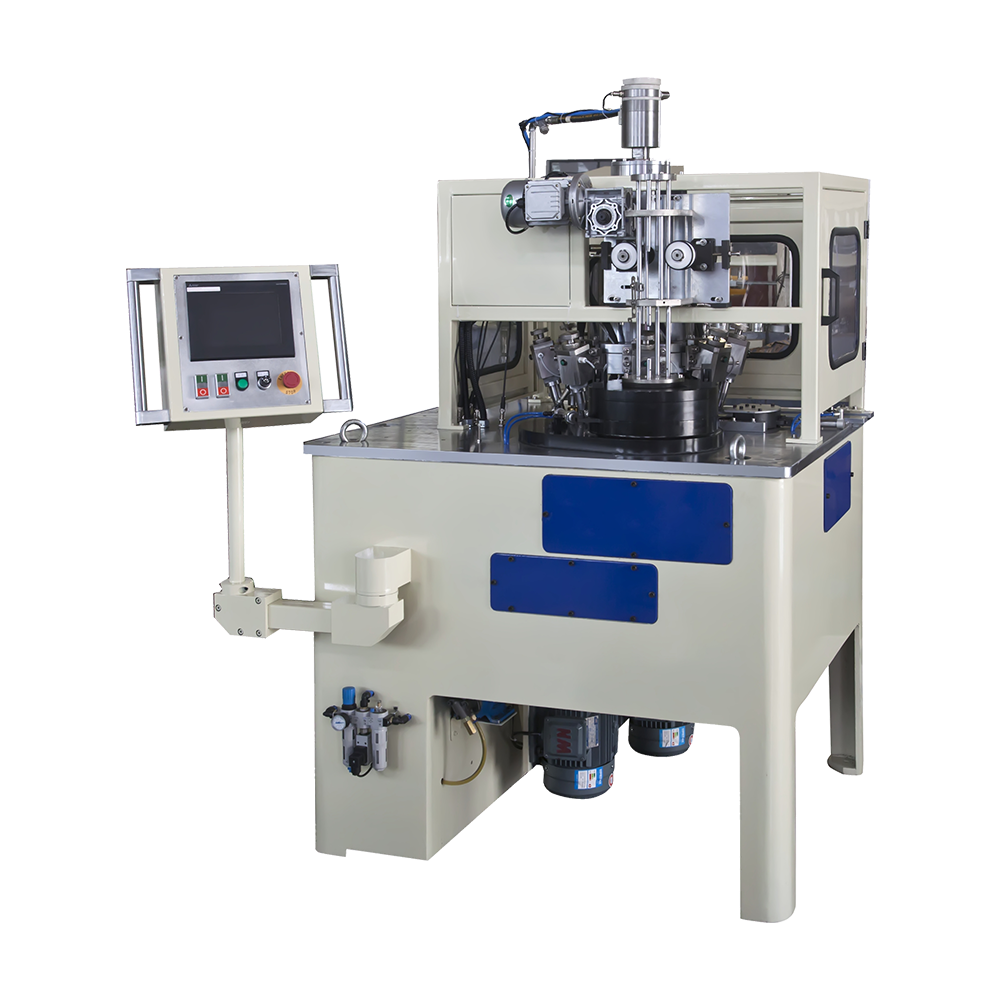
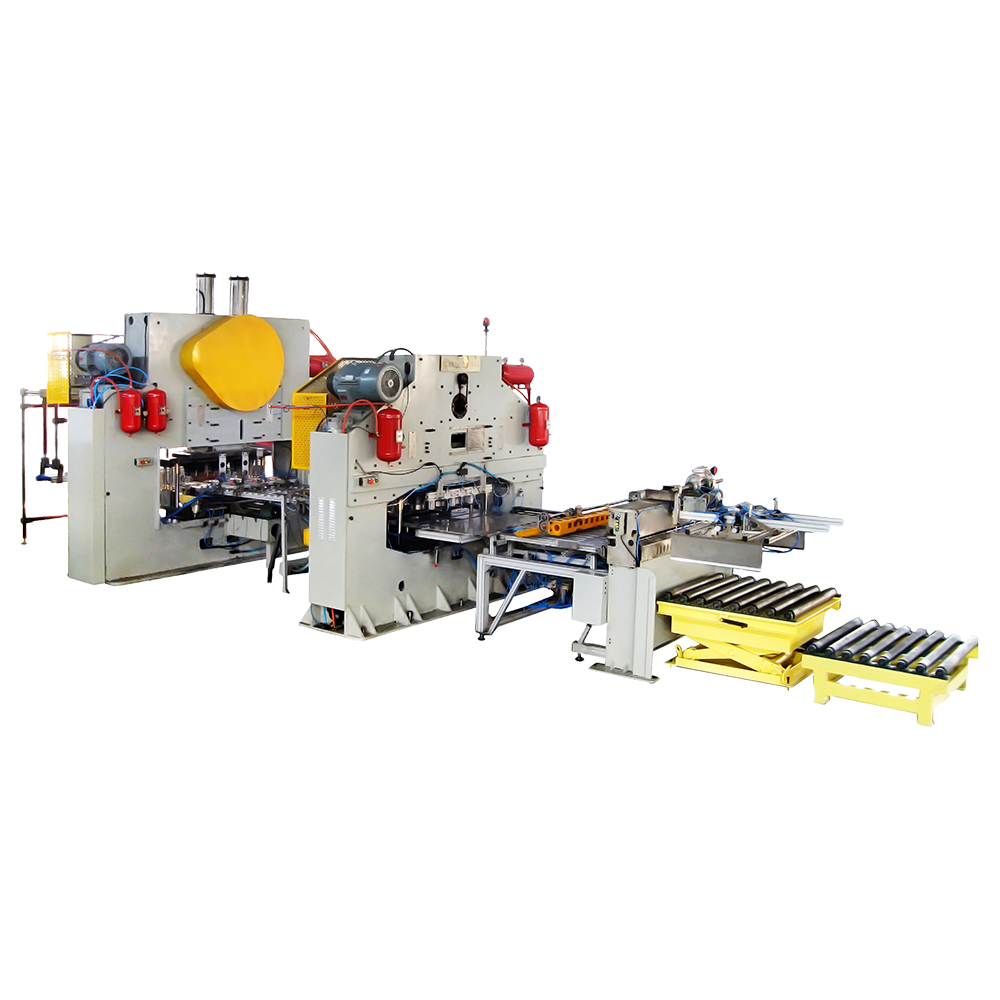
 Neliasemainen tölkinvalmistuskone kaulakorujen helmien saumaukseen Tuotesivulla on luettelo GT3B-sarjan malleista ruoka- ja juomatölkkien valmistukseen, jotka kattavat kaulan, laippauksen, helmien ja saumauksen OEM/ODM-vaihtoehdoilla. Näytä tuote →
Alla oleva järjestys on tyypillinen kolmiosaiselle peltitölkkilinjalle. Nopeusalueet ovat yleisiä alan viitteitä, eivät takuita, koska todellinen teho riippuu tölkin halkaisijasta, materiaalin paksuudesta ja linjan heikoimmasta asemasta.
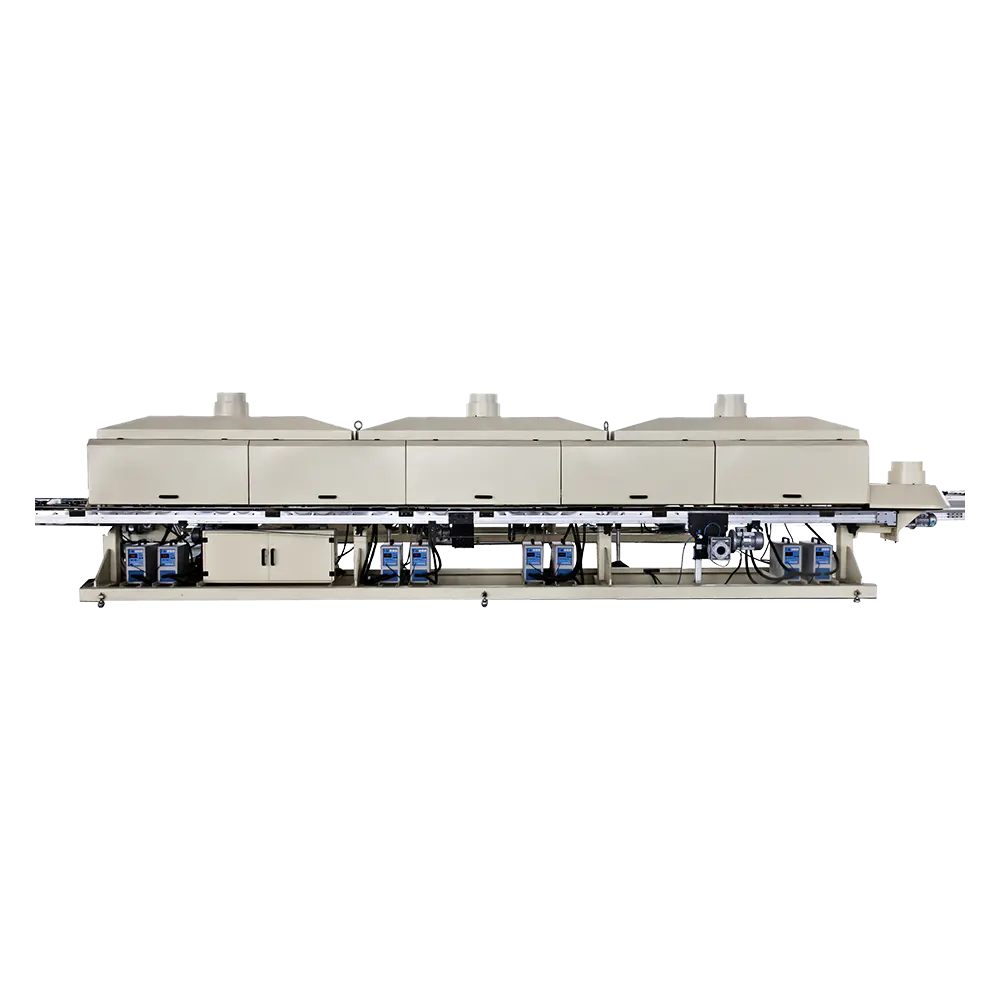
Ensimmäinen käytännön askel on leikkaus. Duplex-leikkuri leikkaa leveän peltikelan tarvittavan levyisiksi runkoaihioiksi. Purseet tai kaltevuus aiheuttavat hitsausvirheitä myötävirtaan. Runkohitsauskone liittää sitten aihion sylinteriksi. Ruokatölkeissä hitsaussauma saa sivusauman pinnoitteen ja kuivauskanavan suojaamaan paljaana olevaa rautaa korroosiolta. Tämän jälkeen tölkin runko siirtyy yhdistäjälle tai flangerille, jossa päät valmistetaan saumausta varten. Saumauslaite rullaa pään rungon päälle muodostaen ilmatiiviin liitoksen.
Kaksiosaiset juomatölkit ohittavat hitsausvaiheen. Sen sijaan kuppipuristin muodostaa matalan kupin, ja bodymaker venyttää kupin saumattomaksi tölkiksi. Tämä reitti sopii suurivolyymäiseen juomatuotantoon, mutta vaatii erilaisia työkaluja ja suurempaa pääomabudjettia.
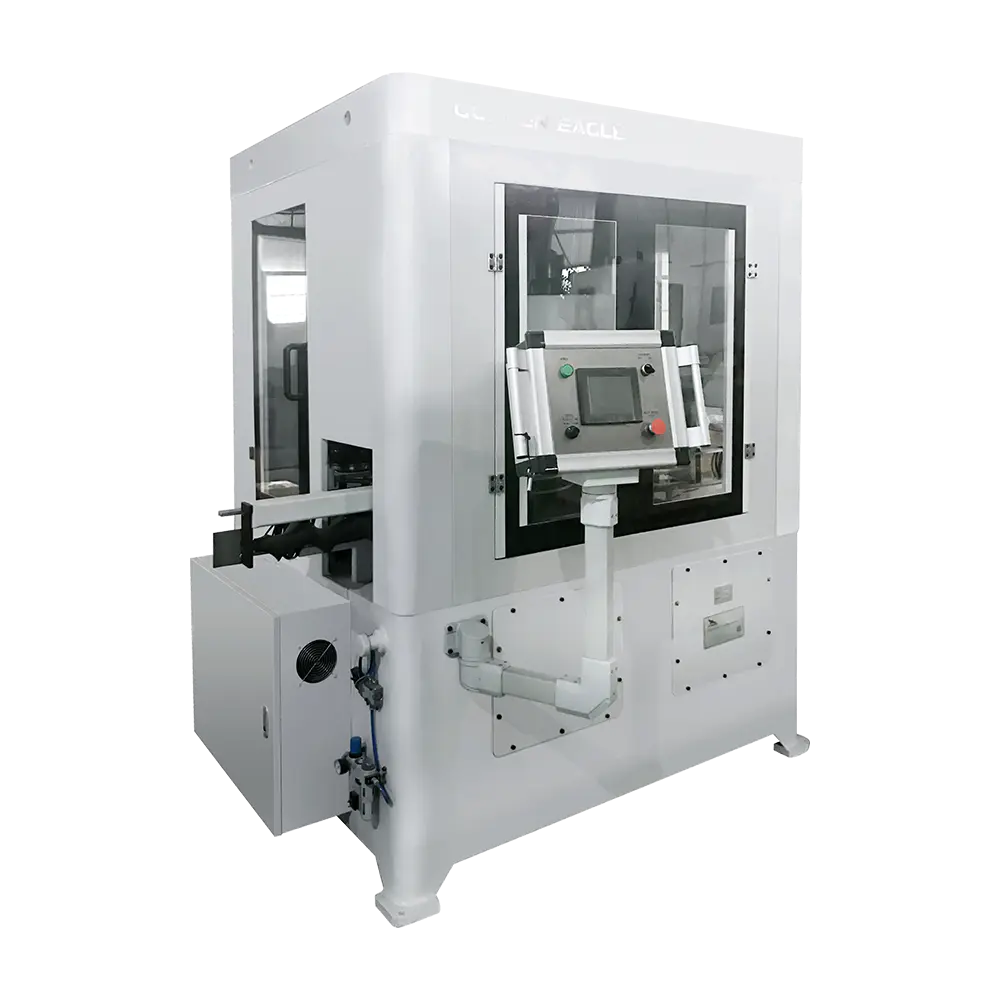
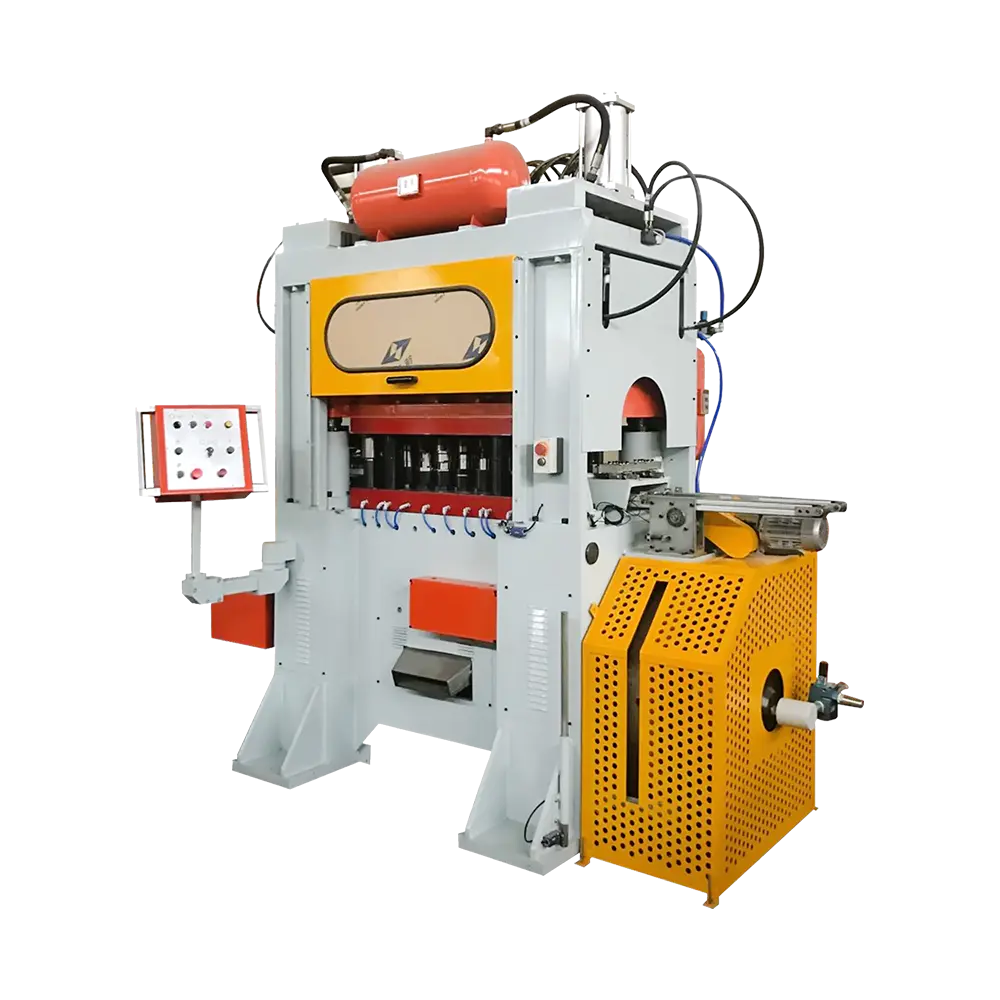
 GT10C-500 automaattinen nopea tölkin rungon saumahitsauskone Tölkin rungon valmistukseen tämän automaattisen saumahitsauslaitteen nopeus on 500 cpm ja tölkin kokoalueet ruoka-, juoma- ja aerosolisovelluksiin. Näytä tuote →
Aloita purkista, älä koneesta. 2026 tölkin koolle määritetty rivi ei välttämättä käsittele 2028 mainosmuotoa ilman uusia työkaluja. Seuraavat kriteerit estävät kalliimmat epäsuhtaudet.
Katso tarkempi tarkistuslista tästä oppaasta kuinka valita oikea tölkinvalmistuskone .
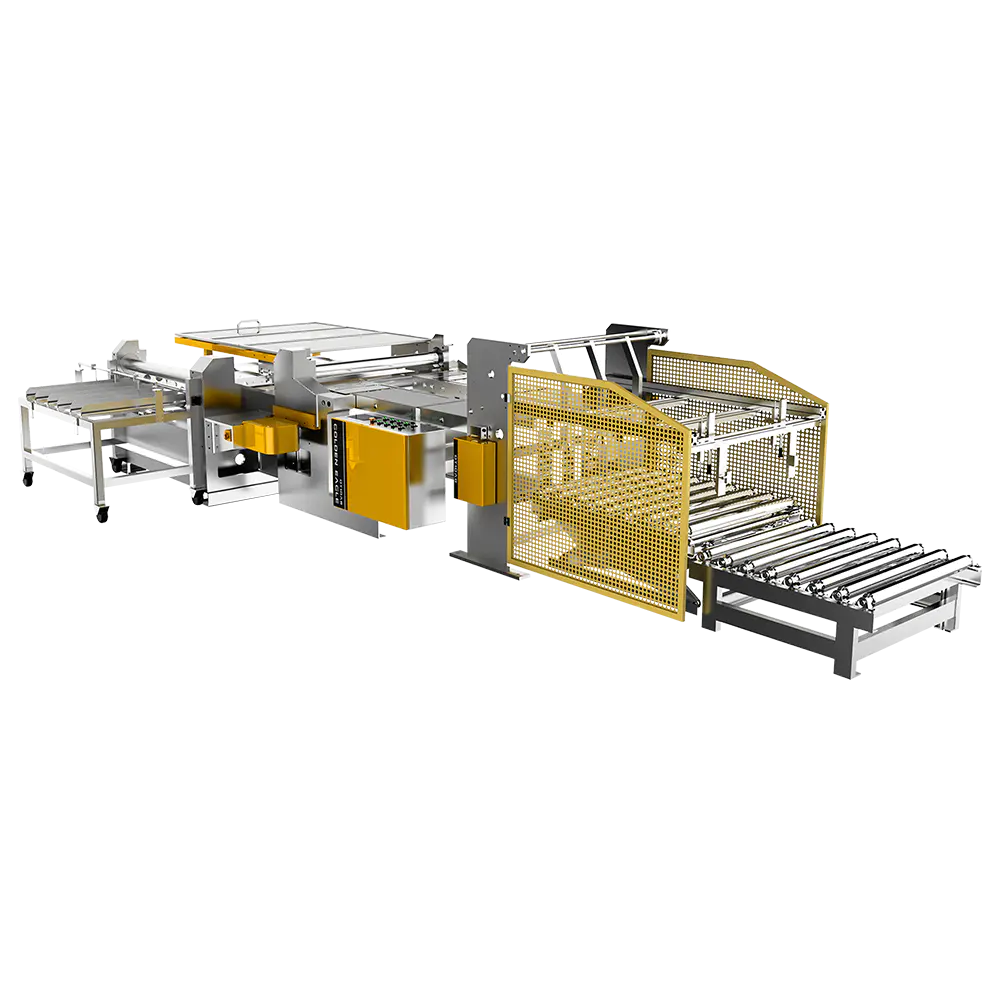
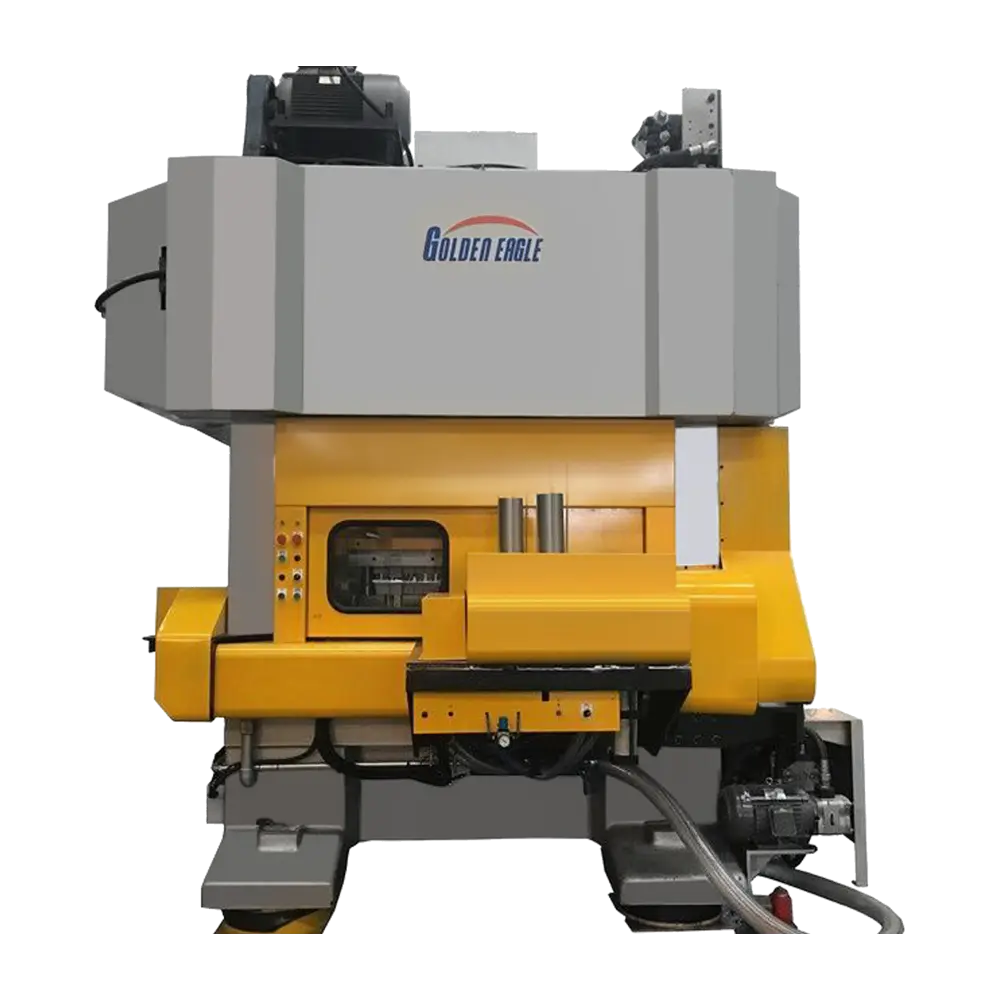
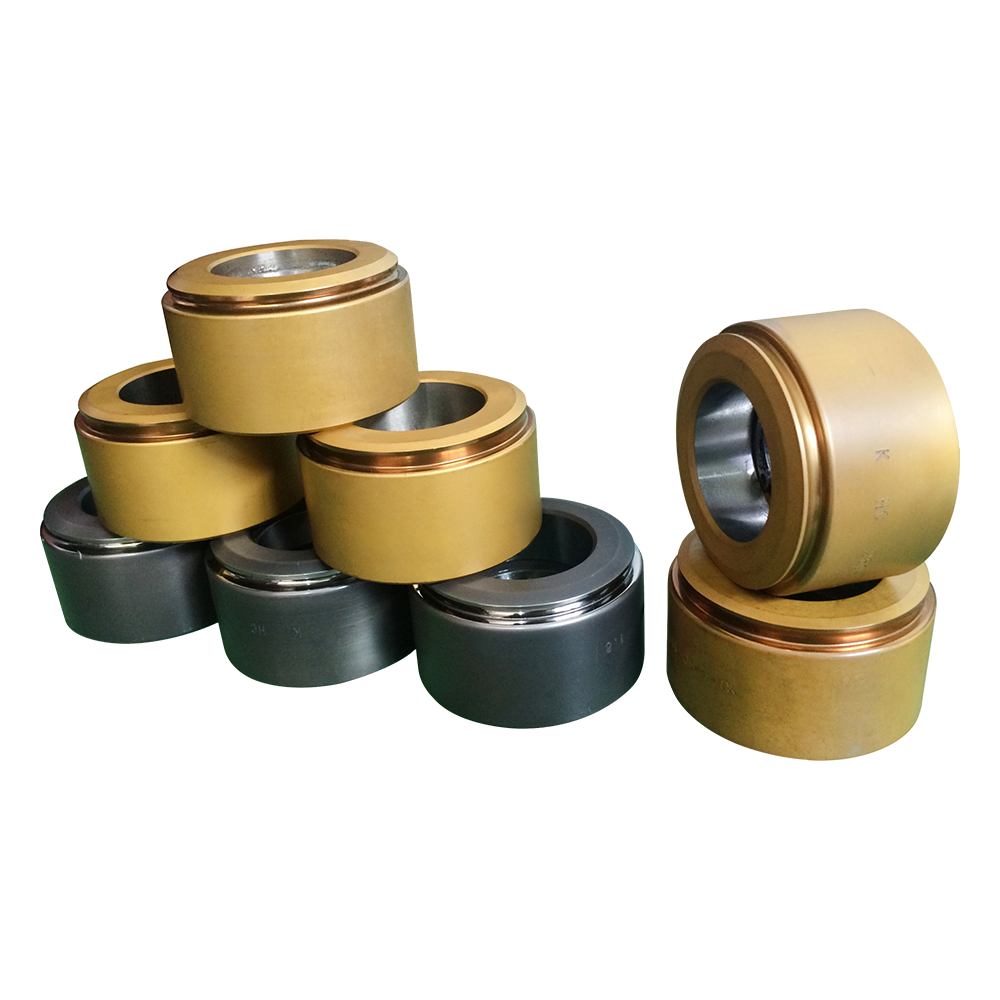
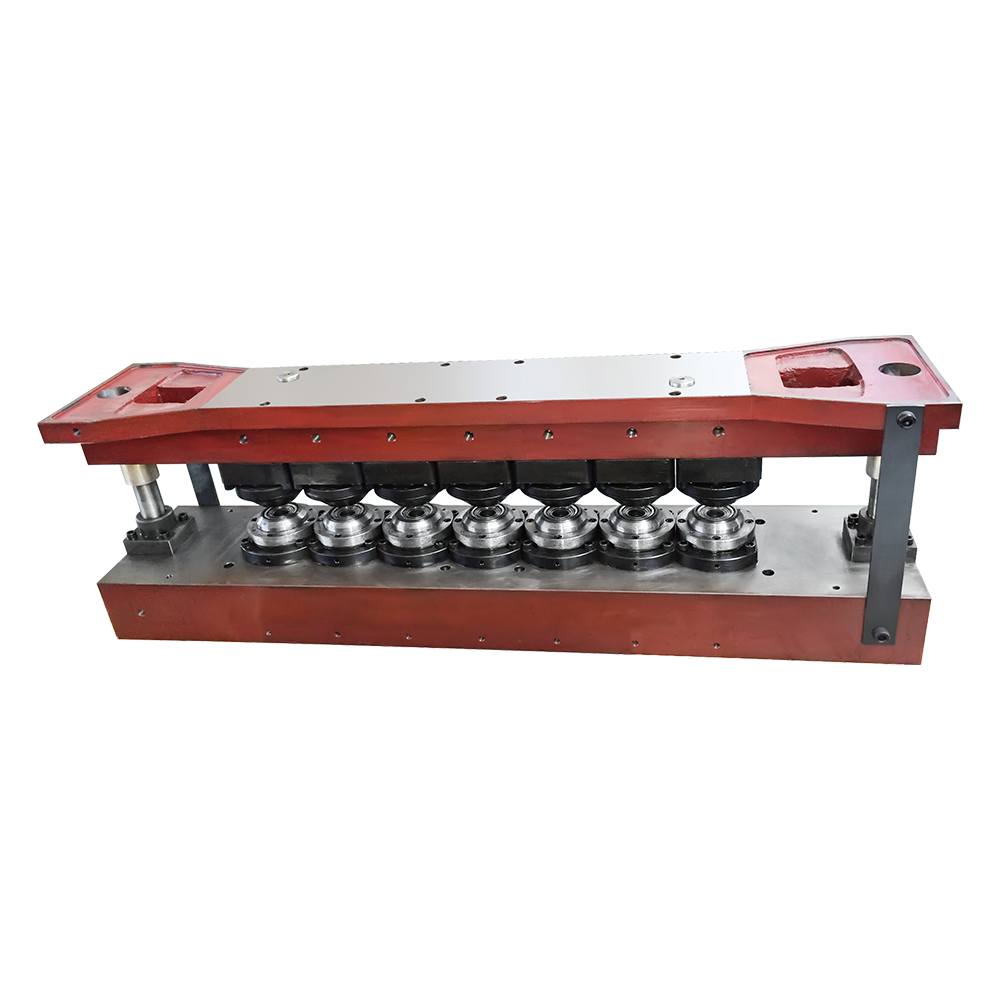 Muunnospuristin CNC-puristusmuotti tölkinvalmistustyökaluille Tämä CNC-puristusmuotti, joka on listattu muottituotteeksi OEM/ODM-saatavuudella, on konversiopuristimen saumaustelan ja kanavamuotityökalujen rinnalla. Näytä tuote →
Peltitölkinvalmistuskoneet palvelevat useita tölkkiperheitä. Alla olevassa taulukossa verrataan pääreittejä ja niiden välillä vaihtuvia laitteita.
| Osaa kirjoittaa | Tyypillinen materiaali | Keskeiset varusteet | Yhteiset teollisuudenalat |
|---|---|---|---|
| Kolmiosainen purkki | Pelti, ECCS | Kaksipuolinen leikkuri, body welder, side-seam coater, combiner, seamer | Ruoka, kemikaalit, aerosoli |
| Kaksiosainen purkki | Alumiini, pelti | Kuppauspuristin, vartalokone, trimmeri, kaulakone | Juomat, olut, virvoitusjuomat |
| Aerosolipurkki | Peltilevy | Kartio/kupolipuristin, yläkannen rei'itys, saumauslaite, vuodotesti | Henkilökohtainen hoito, kotitalous, teollisuus |
| Maitojauhepurkki | Peltilevy | Yhden tai kahden aseman yhdistäjä, saumauskone, vuorauskone | Maitotuotteet, äidinmaidonkorvike |
Aerosolipurkit lisäävät painetta. Kartio ja kupu tulee muotoilla tarkkojen mittojen mukaisiksi ja saumausaineen tulee muodostaa tiivis liitos. Maitojauhetölkkien sisäinen vuoraus ja seospinnoite vaikuttavat säilyvyyteen. Jos tuotevalikoimassasi on useampi kuin yksi tölkkityyppi, kysy toimittajalta, voiko sama linja vaihtaa niiden välillä vai onko erillinen linja edullisempi.
Kahdella identtisellä peltitölkin valmistuskoneella voi olla hyvin erilainen käyttöaika. Ero johtuu yleensä huoltokurista, kuljettajien koulutuksesta ja varaosien varastoinnista. Reaktiivinen huolto tuntuu halvemmalta, kunnes saumarulla epäonnistuu tilaushuipun aikana.
Yllä olevat luvut ovat havainnollistavia vaihteluväliä, jotka perustuvat alan yleiseen kokemukseen. Tarkat luvut riippuvat linjan nopeudesta, siirroista ja materiaalista. Silti kuvio pätee: hitsauselektrodien, saumaustelojen ja leikkausterien suunniteltu tarkastus vähentää suunnittelemattomia pysähdyksiä. Yksinkertainen päivittäinen voiteluaineen tasojen ja ilmanpaineen tarkistus voi estää menetetyn tehon siirtymisen kokonaan.
Kuljettajien koulutuksella on yhtä paljon merkitystä. 5 prosenttia liian korkeaksi asetettu hitsauskone voi tuottaa roiskeita, kun taas saumauskone, jonka telan paine on väärä, aiheuttaa vuotoja. Toimittajat, jotka tarjoavat paikan päällä koulutusta ja videodokumentaatiota, lyhentävät oppimiskäyrää.
Ennen kuin allekirjoitat ostotilauksen, pyydä tehtaan vastaanottotestiä käyttämällä todellista peltimateriaalia ja tölkin mittoja. Kone, joka läpäisee toimittajan näytteen, voi käyttäytyä eri tavalla kelasi kanssa. Tarkista toimitus: Sisältääkö hinta työkalut, asennuksen, käyttöönoton ja koulutuksen? Onko varaosat lueteltu toimitusajoineen?
Tarkista myös alueesi sähkö- ja turvallisuusstandardit. Kone, joka on rakennettu yhdelle jännitteelle tai suojastandardille, saattaa vaatia muutoksia, ennen kuin se voi toimia laillisesti. Pyydä lopuksi luettelo vertailuasennuksista, joissa on samanlaisia tölkkityyppejä. Lyhyt puhelu olemassa olevan käyttäjän kanssa voi paljastaa enemmän kuin esite.
Peltitölkin valmistuskone on pitkän aikavälin hyödyke. Paras valinta ei ole aina nopein tai halvin. Se on linja, joka vastaa tölkkivalikoimaasi, materiaaliasi ja kunnossapitokykyäsi, ja toimittaja voi tukea sitä seuraavan vuosikymmenen ajan.
Aiheeseen liittyviä tuotteita
Vuonna 1978 perustettu yritys on yksi suurimmista tölkkien valmistuskoneista tunnetuista yrityksistä kotona ja ulkomailla.
Tuoteryhmät
Yhteystiedot
Zhongshatou Shenjiamen Zhoushan Zhejiang Kiina
+86-580-3056646