2026-10-08
0,02 mm:n ero saumaustelan paineessa voi muuttaa 500 cpm tölkkiputken 3 prosentin vuotonopeudeksi. Tämä on todellisuus ilmaisun peltitölkin valmistuskone takana: se ei ole yksittäinen yksikkö, vaan ketju muotoilu-, hitsaus-, päällystys-, kaula- ja saumausasemia, joiden on pidettävä toleranssit yhdessä. Käytännön johtopäätös on yksinkertainen. Ennen kuin vertailet hintaa, vertaa koneen nimellistölkin halkaisija-aluetta, pellin paksuusikkunaa, sauman laadunvalvontaa ja vaihtotapaa todelliseen tuotevalikoimaasi.
Tässä artikkelissa kerrotaan, mitä kukin vaihe tekee, mikä koneen kokoonpano vastaa mitä lähtökohdetta ja missä ostajat useimmiten menettävät rahaa asennuksen jälkeen.
Tölkinvalmistuskone kattaa sarjan toimenpiteitä, jotka alkavat litteällä peltikelalla ja päättyvät sinetöityyn, testattuun tölkkiin. Jokainen vaihe lisää toleranssia, joka seuraavan vaiheen on omaksuttava. Jos rungon halkaisija poikkeaa 0,05 mm, voi saumausasema silti sulkea sauman, mutta limitys muuttuu epätasaiseksi ja vuotoriski kasvaa.
Koneen nimellisnopeudesta on hyötyä vain, jos ylä- ja alavirran laitteet vastaavat sitä. 300 cpm:n hitsaaja, joka syöttää 150 cpm:n saumauskonetta, luo puskuriongelman, ei tuotantohyötyä.
Yhden aseman koneet suorittavat yhden toimenpiteen kerrallaan, yleensä pienikokoisille tai epäsäännöllisille tölkeille. Kolmen aseman yhdistäjät yhdistävät kaulan, laippauksen ja saumauksen samassa kehyksessä, mikä vähentää lattiatilaa ja käsittelyvaurioita. Neliasemaiset yhdistimet lisäävät helminauhan tai toisen laippausvaiheen, ja ne ovat yleisiä juoma- ja ruokatölkeissä suuremmilla nopeuksilla.
Ruoka- tai juomatölkkien riville kolmen aseman yhdistäjä on usein käytännöllinen lähtökohta. Se käsittelee tölkkejä, joiden halkaisija on noin 52–200 mm ja nopeudet 120–300 cpm, käyttölaitteesta ja työkaluista riippuen.
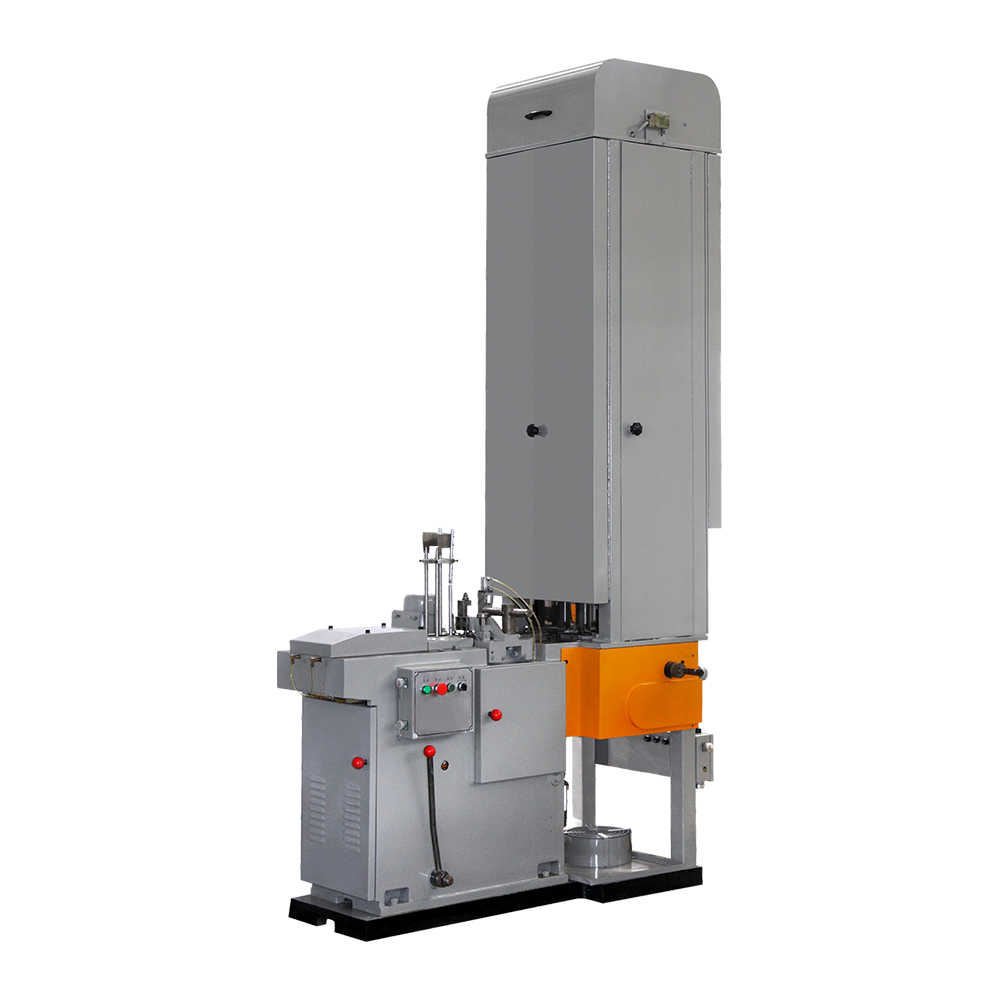
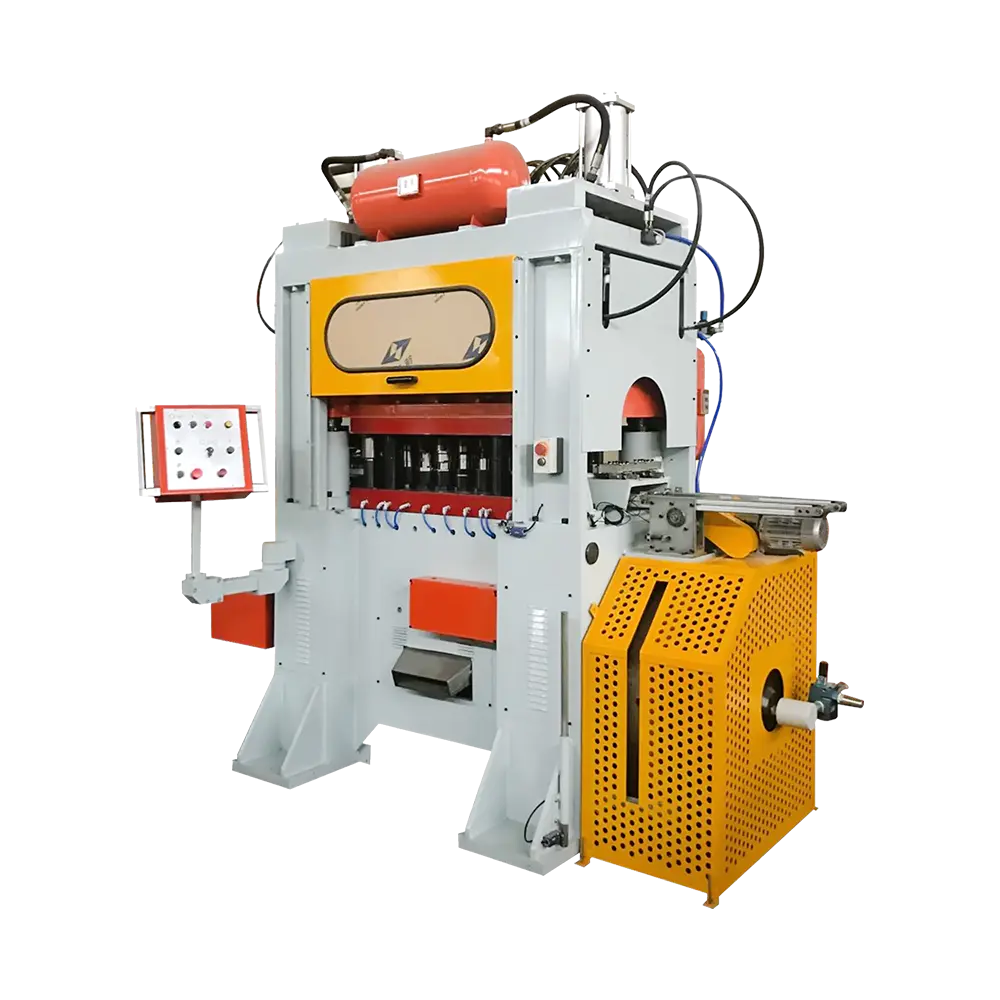
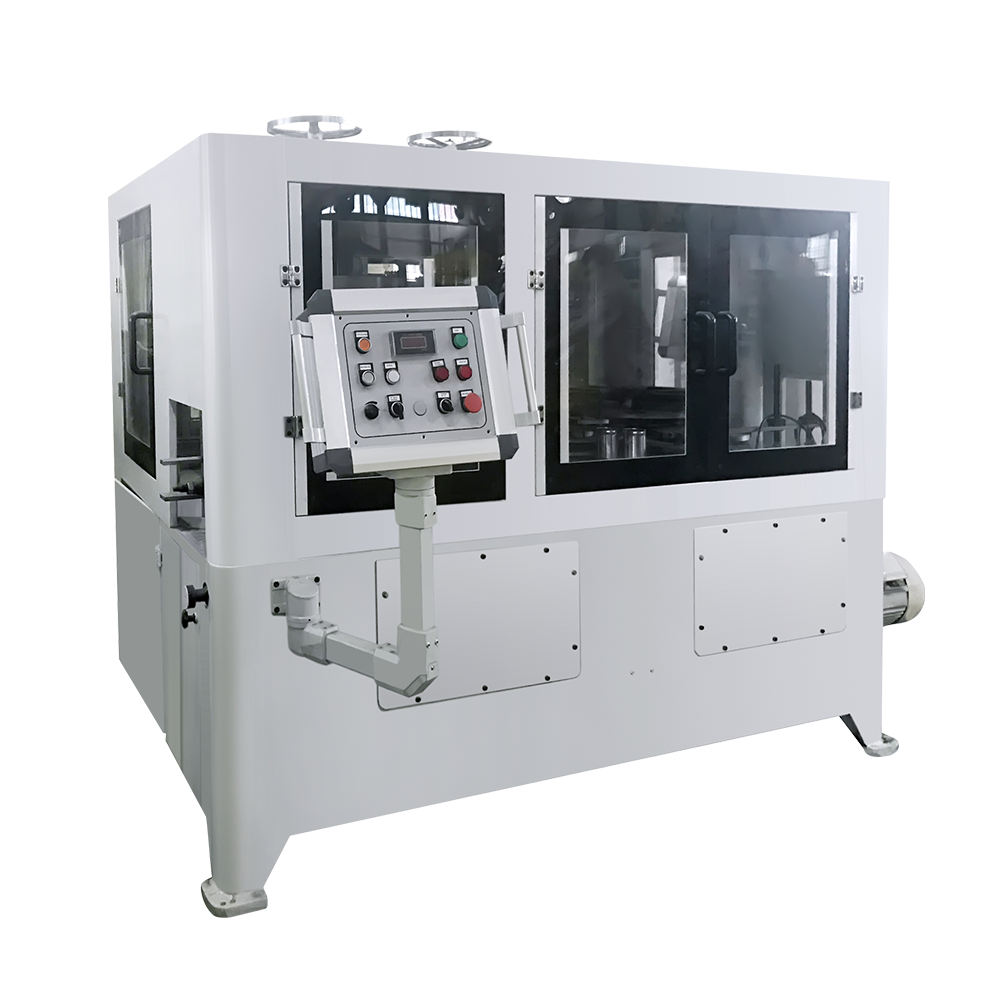 Automaattinen kaulakoristeinen helmiyhdistelmä tölkkien valmistuskone Ruoka- ja juomatölkkien vuorauslaitteet automaattista kaulaa, laippausta ja helmiä varten, useilla pää- ja nopeuskonfiguraatioilla eri tölkkikokoja varten. Näytä tuote →
Kun tuotevalikoimaan kuuluu korkeampia tölkkejä tai se vaatii helmiä ennen saumausta, neljän aseman yhdistäjä lisää ylimääräisen muovausaseman ilman toista konetta. On myös helpompi pitää saumojen päällekkäisyys yhtenäisenä, kun vartalon pituus muuttuu usein.
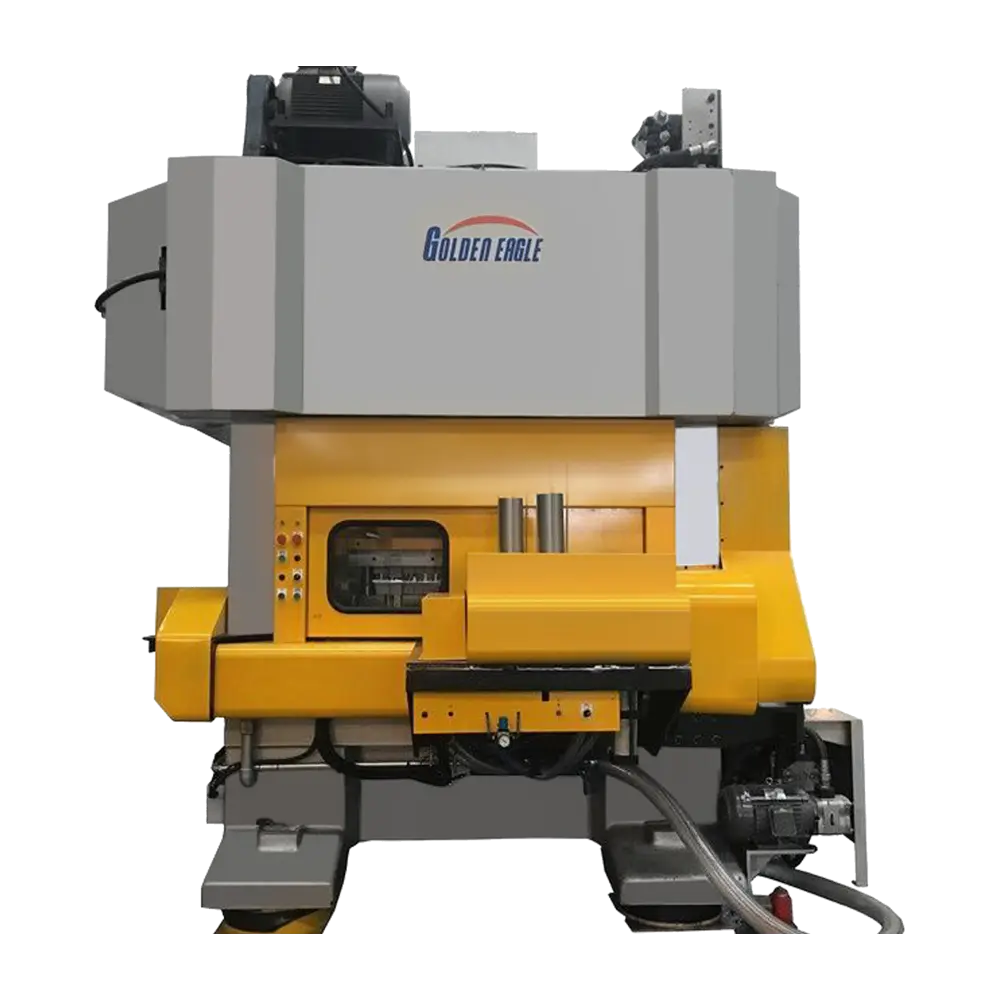
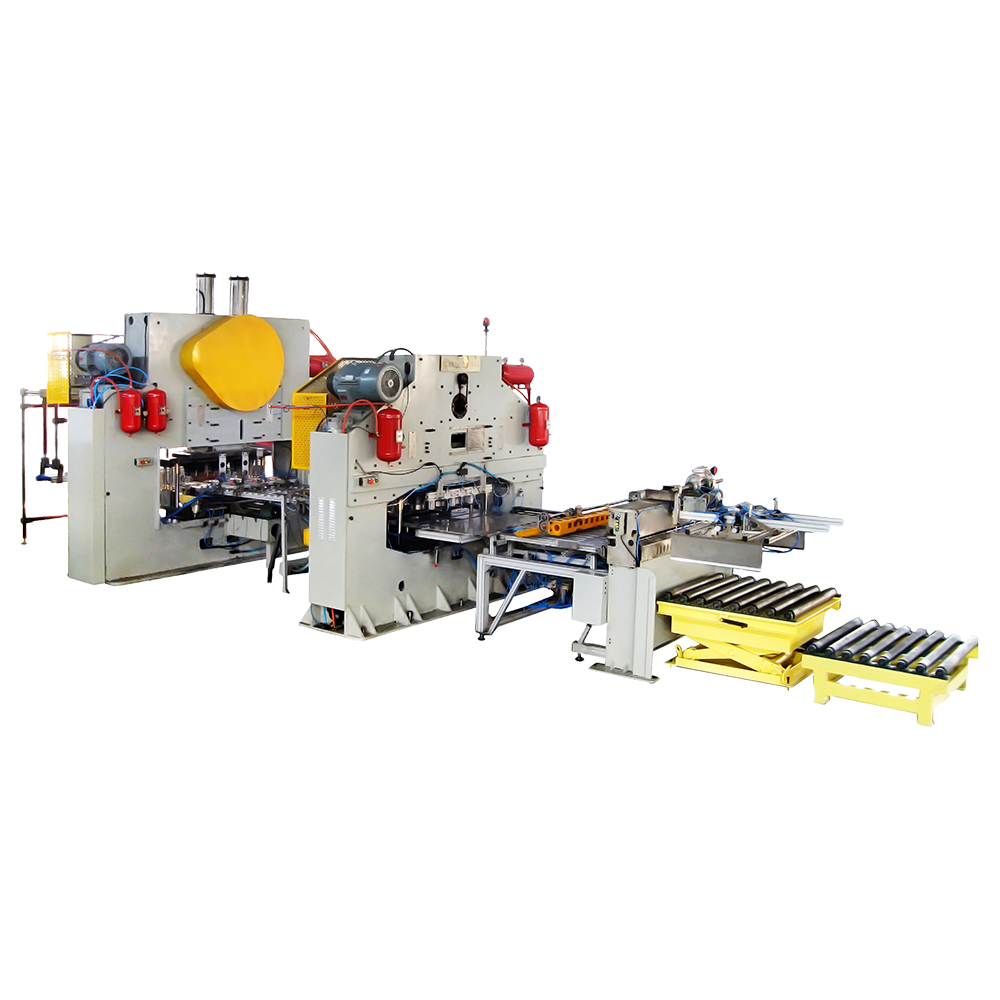
 Neliasemainen kaula-aukkoinen helminauhasaumaustölkin valmistuskone Lisää muodostusaseman pidempiä tölkkejä tai helmiä varten ennen saumausta, mikä auttaa säilyttämään saumojen limityksen rungon pituuden muuttuessa. Näytä tuote →
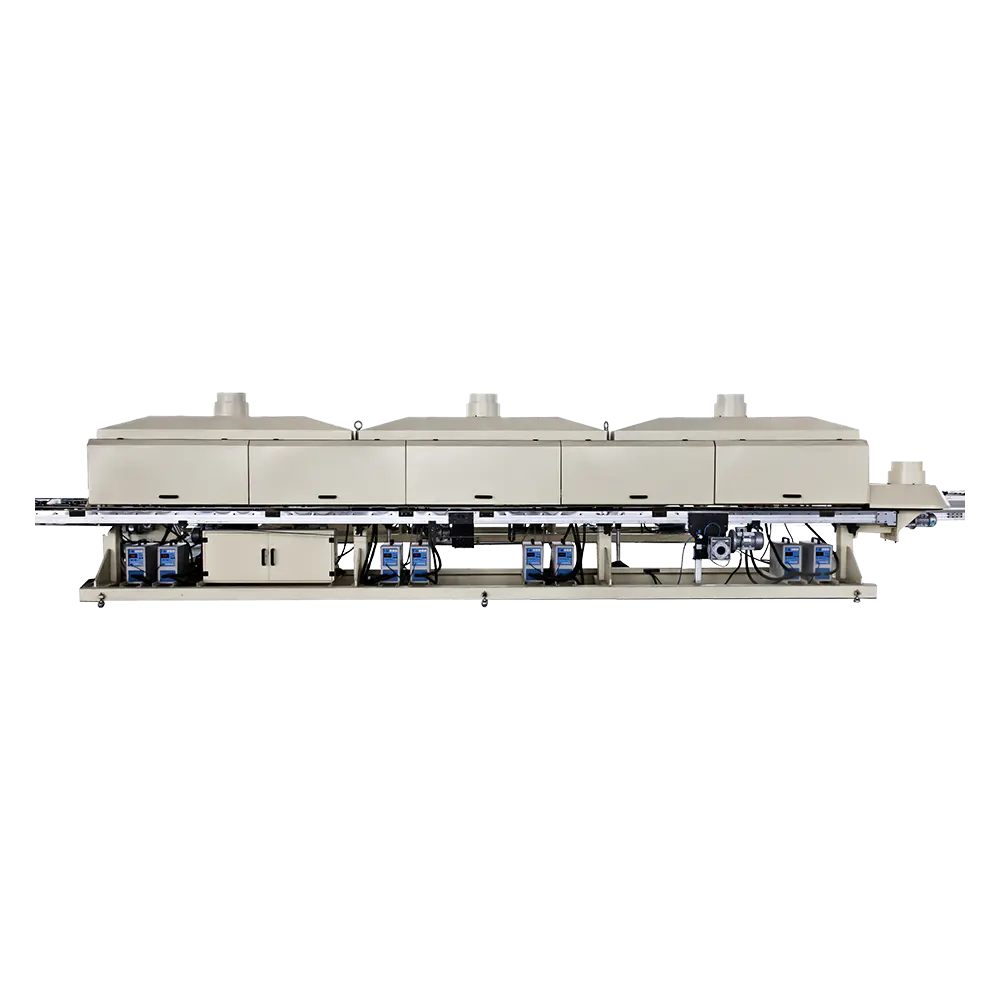
Hitsaus on toinen kriittinen yksikkö. 500 cpm:n automaattinen tölkin rungon hitsauskone käyttää kuparilankaelektrodeja ja valvottua limitystä sivusauman tuottamiseksi, joka kestää pinnoituksen, kaventamisen ja saumauksen halkeilematta.
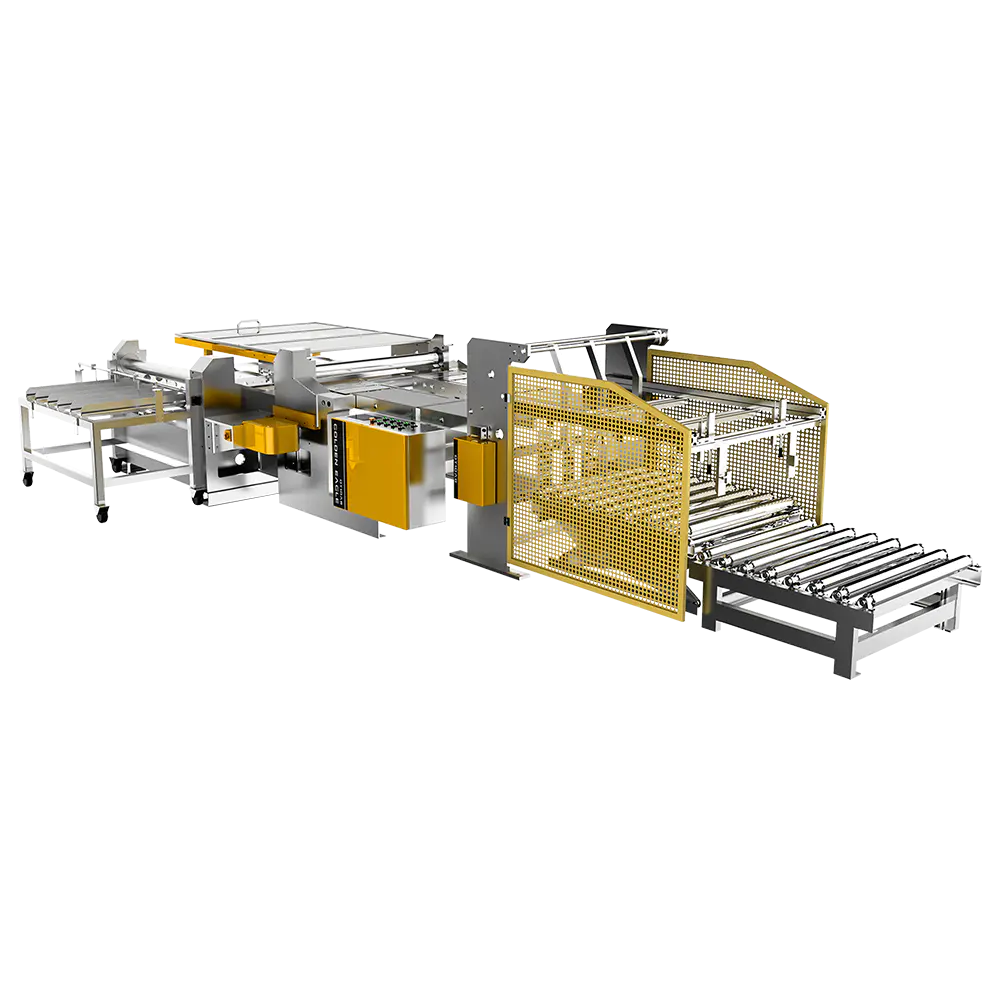
 GT10C-500 automaattinen tölkin rungon hitsauskone peltipurkeille Nopea automaattinen saumahitsauskone peltitölkkien rungoille, 500 cpm teho ja kuparilankaelektrodit yhtenäisten sivusaumojen takaamiseksi. Näytä tuote →
Alla olevassa taulukossa verrataan kolmea yleistä kokoonpanoa. Numerot ovat suuntaa-antavia, ja ne on vahvistettava valmistajan todellisiin tölkin koon ja peltitason testitietoihin nähden.
| Parametri | Puoliautomaattinen linja | Automaattinen yhdistäjä | Nopea linja |
|---|---|---|---|
| Peltilevyn paksuus | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Tölkin halkaisija | 52-180 mm | 52-200 mm | 52-300 mm |
| Nimellisnopeus | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Vaihtoaika | 2-4 tuntia | 45-90 minuuttia | 60-120 minuuttia |
| Sauman toleranssitavoite | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Työntekijöitä per vuoro | 4-6 | 2-3 | 1-2 |
Kapea pelti-ikkuna ei ole vika. Suurinopeuksiset linjat kulkevat usein ohuemmalla levyllä, koska muovaus- ja hitsausasemat on suunniteltu säätämään venymistä ja lämmönsyöttöä tarkemmin. Riskinä on nopean linjan ostaminen tuotevalikoimalle, joka tarvitsee toistuvia kokomuutoksia, jolloin menetetään tuntikausia vaihdon ja uusimisen yhteydessä.
Pääomakustannus on vain yksi rivi takaisinmaksuyhtälössä. Työvoima, vaihtoseisokit, varaosien käyttöikä ja romumäärä ratkaisevat usein, palauttaako linja sijoituksensa kahden vai viiden vuoden kuluessa. Alla oleva kaavio näyttää suhteelliset kustannukset ja työvoimaprofiilit kolmelle kokoonpanolle.
| Kokoonpano | Tyypillinen tulos | Suhteellinen pääomakustannus | Suhteellinen työvoimakustannus |
|---|---|---|---|
| Puoliautomaattinen | 30-60 cpm | ||
| Automaattinen yhdistäjä | 120-300 cpm | ||
| Nopea linja | 300-600 cpm |
Puoliautomaattinen linja voi maksaa etukäteen vähemmän, mutta se tarvitsee neljästä kuuteen kuljettajaa vuoroa kohden ja vaihto voi kestää puoli päivää. Kolmea tai useampaa tölkkikokoa viikossa käyttävän laitoksen työ- ja seisokkikustannukset voivat ylittää hintaeron 18 kuukauden sisällä. Nopea linja maksaa takaisin vain, kun tilauskanta tukee pitkiä ajoja ja peltitarjonta on tasaista.
Useimmat asennuksen jälkeiset ongelmat eivät johdu rikkinäisestä koneesta. Ne johtuvat yhteensopimattomista työkaluista, epäselvistä hyväksymiskriteereistä ja puuttuvista varaosista. Tarkista nämä kohdat ennen allekirjoittamista:
Katso tästä oppaasta tarkempi tarkistuslista koneen ominaisuuksien sovittamisesta tuotevalikoimaasi oikean tölkinvalmistuskoneen valinta .
Tölkinvalmistuskone on tarkkuustyökalu, ja sen käyttöaika riippuu yksinkertaisesta huoltorytmistä. Päivittäisten tarkastusten tulee kattaa saumaustelan paine, hitsauselektrodien kuluminen ja voitelukohdat. Viikoittaisiin tarkastuksiin tulee sisältyä sivusauman päällystyssuutin, kaulasuuttimen pinta ja käyttöhihnan kireys.
Varaosaumaustelojen, hitsauselektrodikokoonpanon ja kriittisten antureiden pitäminen paikan päällä voi lyhentää kahden päivän seisokkeja kahdeksi tunniksi.
Luotettavan linjan suunnittelu on peräisin samojen koneperheiden vuosien rakentamisesta ja huollosta. Zhejiang Jingying Food Machinery, jonka kotipaikka on Zhoushanissa, Kiinassa, on valmistanut tölkkien valmistuskoneita ja muotteja vuodesta 1978. Yhtiö raportoi yli 350 työntekijän, yli 10 000 tölkin- ja loppuvalmistuskoneen valmistuksen sekä ISO 9001- ja ISO 14001 -sertifikaatin. Sen suunnitteluperiaatteet viittaavat KRUPPiin, SOUDRONICiin ja ALFONS-HAARiin, ja sen omaan tuotantokokemukseen perustuvin säädöin.
Jingyingin tuotevalikoimaan kuuluvat ruoka- ja juomatölkkilinjat, maitojauhetölkkikoneet, aerosolitölkkilaitteet, kemikaalitölkkikoneet, päätykansilinjat, helppokäyttöiset järjestelmät, hitsauskoneet ja muunnospuristusmuotit. Yritys vie vientiä Eurooppaan, Aasiaan, Afrikkaan, Pohjois-Amerikkaan, Etelä-Amerikkaan ja Oseaniaan. Voit tutustua sen koko laitevalikoimaan osoitteessa Jingyingin tuotantolaitos ennen tarjouksen pyytämistä.
Tölkin koneostos on kapasiteettipäätös, ei luetteloosto. Aloita ensi vuonna käytettävästä tölkkikoosta, luotettavasti hankittavasta peltipaksuudesta ja vaihtoajasta, jonka tilauskirjasi sietää. Yhdistä sitten koneen nimellisnopeus, sauman toleranssi ja työkalupaketti näihin tosiasioihin. Alin hinta per kone on harvoin alhaisin hinta per tölkki.
Aiheeseen liittyviä tuotteita
Vuonna 1978 perustettu yritys on yksi suurimmista tölkkien valmistuskoneista tunnetuista yrityksistä kotona ja ulkomailla.
Tuoteryhmät
Yhteystiedot
Zhongshatou Shenjiamen Zhoushan Zhejiang Kiina
+86-580-3056646