2026-09-17
Eräs säilykkeiden valmistaja pyysi meitä äskettäin lainaamaan riviä 330 ml:n juomatölkeistä. Heidän ensimmäinen kysymyksensä ei koskenut hintaa. Kyse oli nopeudesta: tölkit minuutissa, kaksinkertaisen vuoron luotettavuus ja budjetin mukainen romumäärä. Nämä ovat oikeita kysymyksiä aloittaa.
Johtopäätös ensin: valitse tölkinvalmistuskone tölkin koon ja materiaalin, vuorokohtaisen tuotannon sekä täyttölinjasi tarvitseman sauman ja pinnoitteen laadun mukaan. Automaatiotaso, työkalut ja myynnin jälkeinen tuki tulevat näiden kolmen jälkeen. Tämä artikkeli kattaa konetyypit, muovaus- ja hitsausprosessit, kustannustekijät ja huoltotavat, jotka pitävät tölkkilinjan kannattavana.
Tölkinvalmistuskone muuttaa pinnoitetun teräslevyn, yleensä peltiä, valmiiksi metallisäiliöiksi. Useimmat ruoka- ja juomatehtaista käyttävät kolmiosaisia linjoja: kone leikkaa litteän aihion, taivuttaa sen sylinteriksi, hitsaa sivusauman, levittää suojaraidan hitsin päälle, sitten laippaa rungon, jotta saumausasema voi rullata pohjapään ja kannen päälle. Kaksiosaiset linjat, jotka vetävät kupin yhdestä kiekosta, sopivat joihinkin juoma- ja aerosoliformaatteihin, mutta kolmiosainen tuotanto hallitsee edelleen säilykkeitä, maitojauhetta ja kemiallisia tuotteita, koska se mukautuu helpommin lyhyisiin ajoihin ja toistuviin koon muutoksiin.
Täydellinen linja kattaa neljä vaihetta:
Valmistajat yhdistävät useita toimintoja yhdeksi puristimeksi, minkä vuoksi koneet nimetään asemamäärän mukaan. Yhden aseman, kahden aseman, kolmen aseman tai neljän aseman yhdistäjä suorittaa niin monta toimintoa yhdessä syklissä, ja asemien määrä vaikuttaa suoraan minuuttitehoon ja lattiapinta-alaan.
Tölkinvalmistuskoneet ryhmitellään niiden tuottaman säiliön ja sen mukaan, kuinka monta muodostusasemaa yksi puristin sisältää. Valitse ensin koneperhe; Tarkista nopeus ja työkalut perheen sisällä.
Ne valmistavat pyöreitä peltitölkkejä hedelmille, vihanneksille, mereneläville, lihalle ja virvoitusjuomille. Kolmen aseman yhdistäjä taittaa, laippaa ja muodostaa rungon yhdessä järjestyksessä; neljän aseman yhdistäjä lisää kaulan, mikä pienentää ylähalkaisijaa, joten pienempää ja halvempaa kantta voidaan käyttää. Neulominen säästää kannen materiaalia, mutta lisää työkalujen monimutkaisuutta, joten valinta kolmen tai neljän aseman välillä on kustannus-joustavuus -päätös.
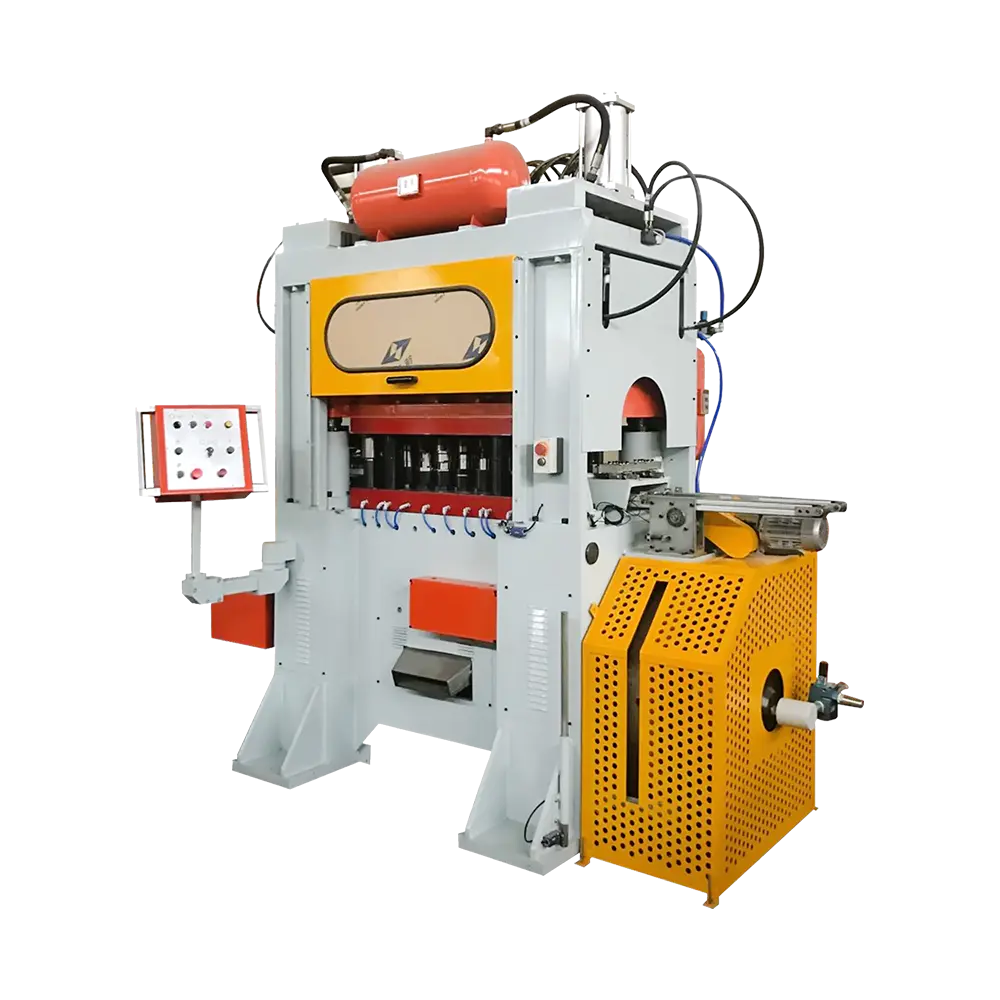
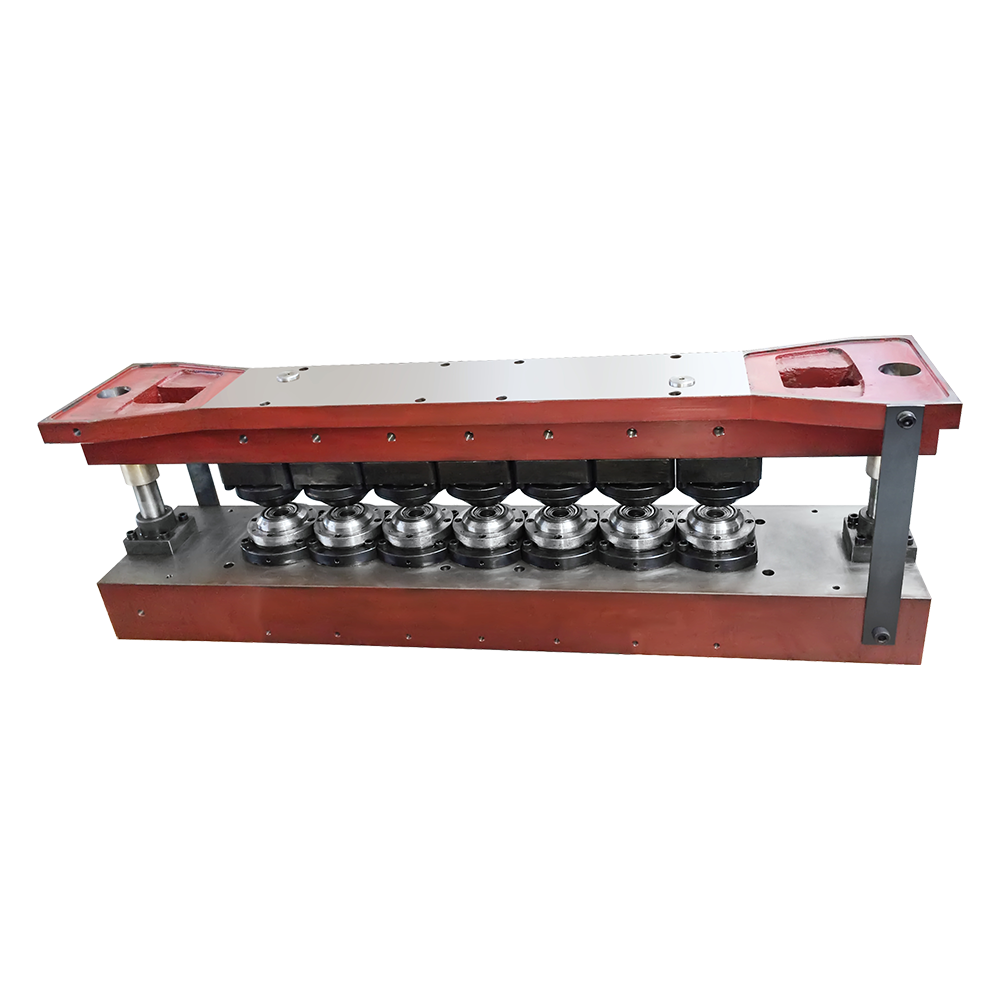
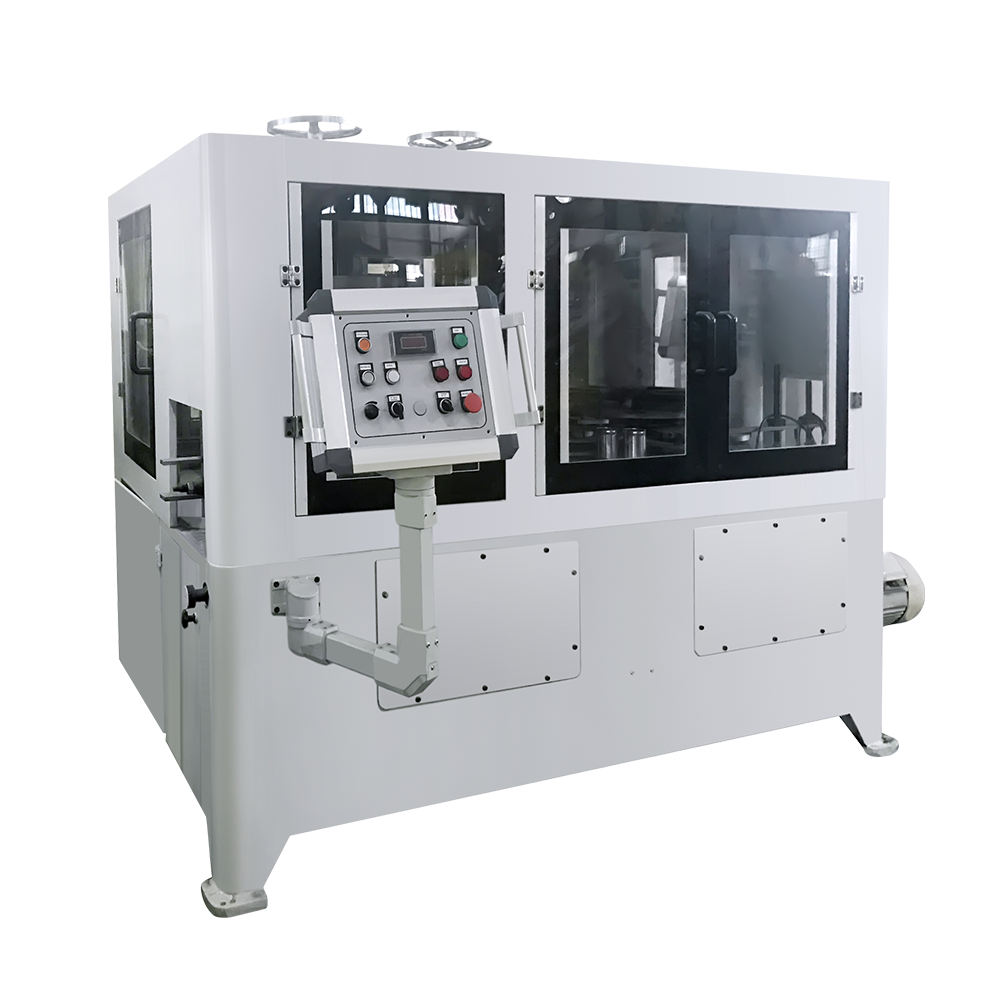 Tehokas kaulakoristeinen helmitölkin valmistuskone Tämä automaattinen 8-pään yhdistäjä käsittelee D52–99 mm:n ruokatölkkien kaventamista, laippausta ja helmiä, mikä on ihanteellinen, kun kapeat kokoalueet tekevät vaihdot harvinaisia ja sauman eheys on kriittinen. Näytä tuote →
Maitojauhetölkit ovat halkaisijaltaan suuria astioita, jotka yleensä huuhdellaan typellä tuoreuden säilyttämiseksi. Saumojen tulee pitää kaasua, ja rungon mittojen on pysyttävä vakaina pitkiä ajoja. Yksi- ja kaksiasemaiset yhdistäjät hallitsevat tätä segmenttiä, koska tölkin kokoalueet ovat kapeat ja vaihdot ovat harvinaisia.
Aerosolipurkit toimivat sisäisen paineen alaisena, joten seinämän paksuus ja hitsin laatu ovat kriittisiä. Aerosolilinja yhdistää tavallisesti vartalohitsauskoneen lävistimeen, joka muodostaa kartion tai kupolin yläosan. Kartion muovausvoima on suurempi kuin litteän pään, ja murtumistestauksesta tulee osa normaalia tuotannon valvontaa.
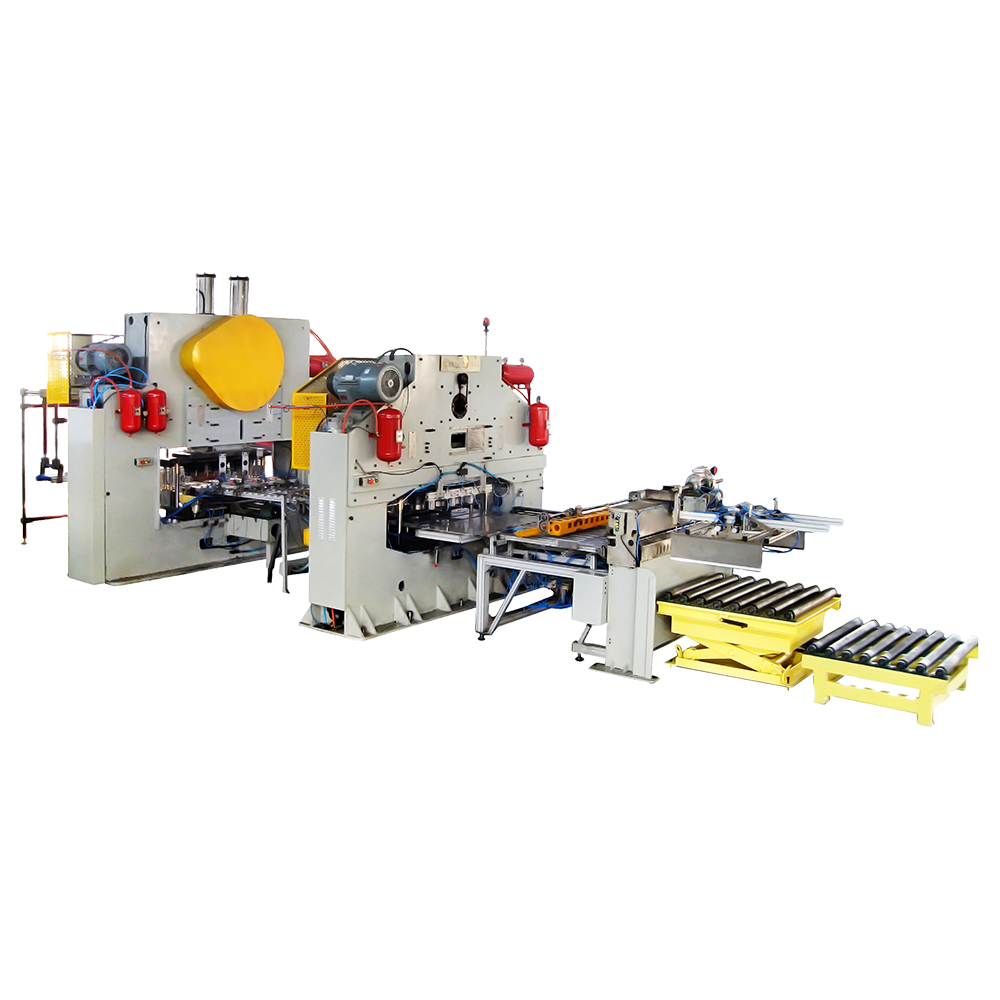
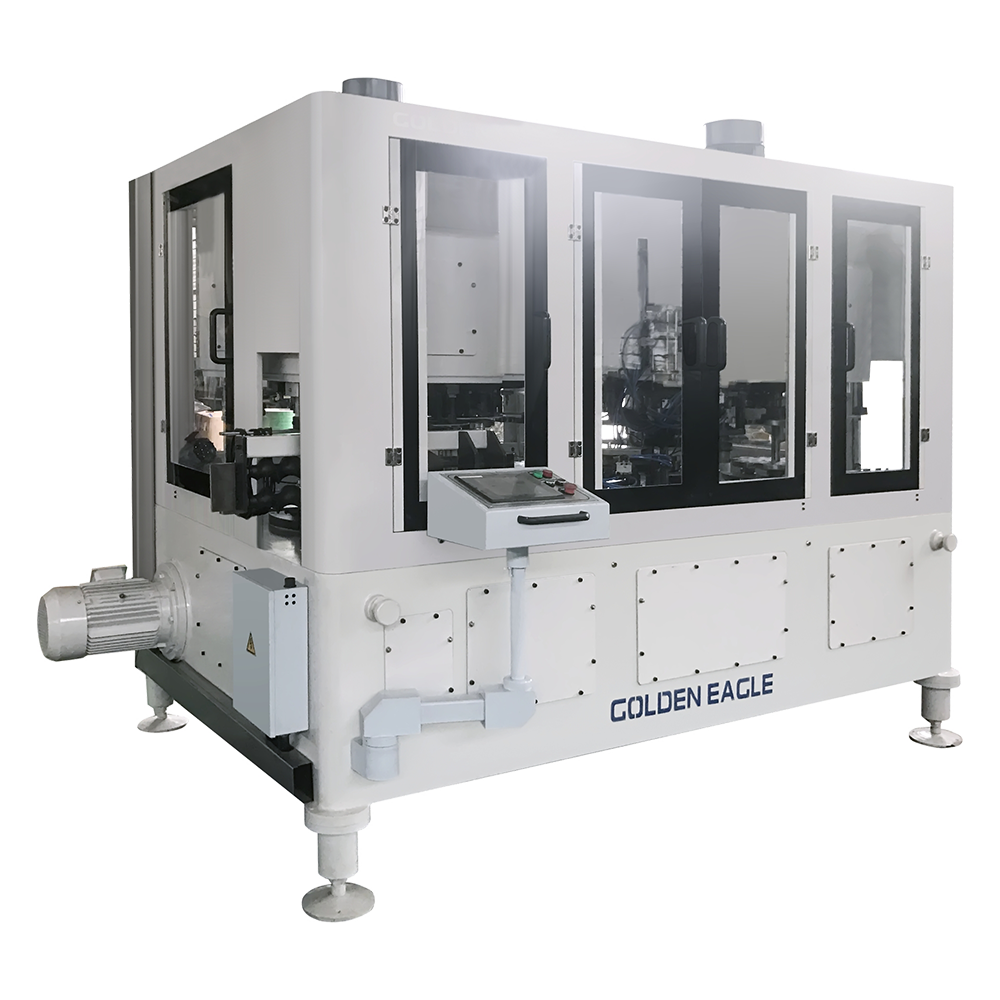 Nopea aerosolitölkin tuotantolinja muovausrei'illä Tämä automaattinen linja yhdistää kaulan, laippauksen, helmien ja saumauksen aerosolitölkkeihin, joiden korkeus on enintään 320 mm, ja siinä on CNC-ohjattu rei'itys voimakkaaseen kartiomuodostukseen. Näytä tuote →
Kemikaalitölkeissä on maaleja, voiteluaineita, ohenteita ja maatalouskemikaaleja, usein paksummassa peltilevyssä. Ne tarvitsevat raskaamman muovauskapasiteetin ja paksumpaan levyyn sovitetut hitsausasetukset, koska kemikaalipitoisuudet ovat syövyttävämpiä kuin useimmat elintarvikkeet.
Päät ja kannet ovat vaativimpia tuotteita. Päätykannen viiva leimaa kuoret, ja EOE-muunnospuristin muodostaa uurreviivan, niittaa liuskan ja kohokuvioi renkaan. Pieni muotin kuluminen näkyy nopeasti huonona avautumissuorituskykynä. Valmistajat, jotka valmistavat kannet itse, välttävät yleistä toimituspullonkaulaa, koska kansien läpimenoajat ovat usein pidempiä kuin tölkkien runkojen.
| Koneperhe | Tölkkiformaatteja tuotettu | Tyypillinen muotoilu | Yhteiset loppukäyttäjät |
|---|---|---|---|
| Ruoan ja juoman yhdistäjät | Pyöreät kolmiosaiset tölkit | Kolmen tai neljän aseman yhdistäjä | Säilykkeet, juomien täyteaineet |
| Maitojauheen sekoittimet | Suuret pyöreät kaasutiiviit tölkit | Yhden tai kahden aseman yhdistäjä | Maitotuotteiden ja äidinmaidonkorvikkeiden pakkaajat |
| Aerosolilinjat | Paineistetut aerosolipurkit | Runkohitsauskone sekä kartio- ja kupupuristin | Henkilökohtaiset, kotitalous-, tekniset aerosolit |
| Kemialliset tölkkilinjat | Raskaat pyöreät tölkit | Vahvistettu puristin ja suurvirtahitsauskone | Maalit, voiteluaineet, maatalouskemikaalit |
| Päätykansi ja EOE-linjat | Kuoret ja helposti avattavat päät | Loppupuristus plus muunnospuristus | Tölkkikasvit, elintarviketuottajat pyörittävät omia kansia |
Kolmiosainen viiva seuraa kiinteää sekvenssiä. Sen ymmärtäminen helpottaa tarjousten vertailua ja ylläpidon suunnittelua. Sarja koskee useimpia ruoka-, juoma-, maitojauhe- ja kemiallisia tölkkilinjoja.
Yhdistelmäkoneissa useat näistä vaiheista tapahtuvat yhden puristimen sisällä, joten yhdistinlinja vie vähemmän tilaa ja tarvitsee vähemmän käyttäjiä kuin erilliset yksikäyttöiset koneet. Kompromissi on monimutkaisempi työkalu: yksi vika asemassa pysäyttää koko yhdistäjän.
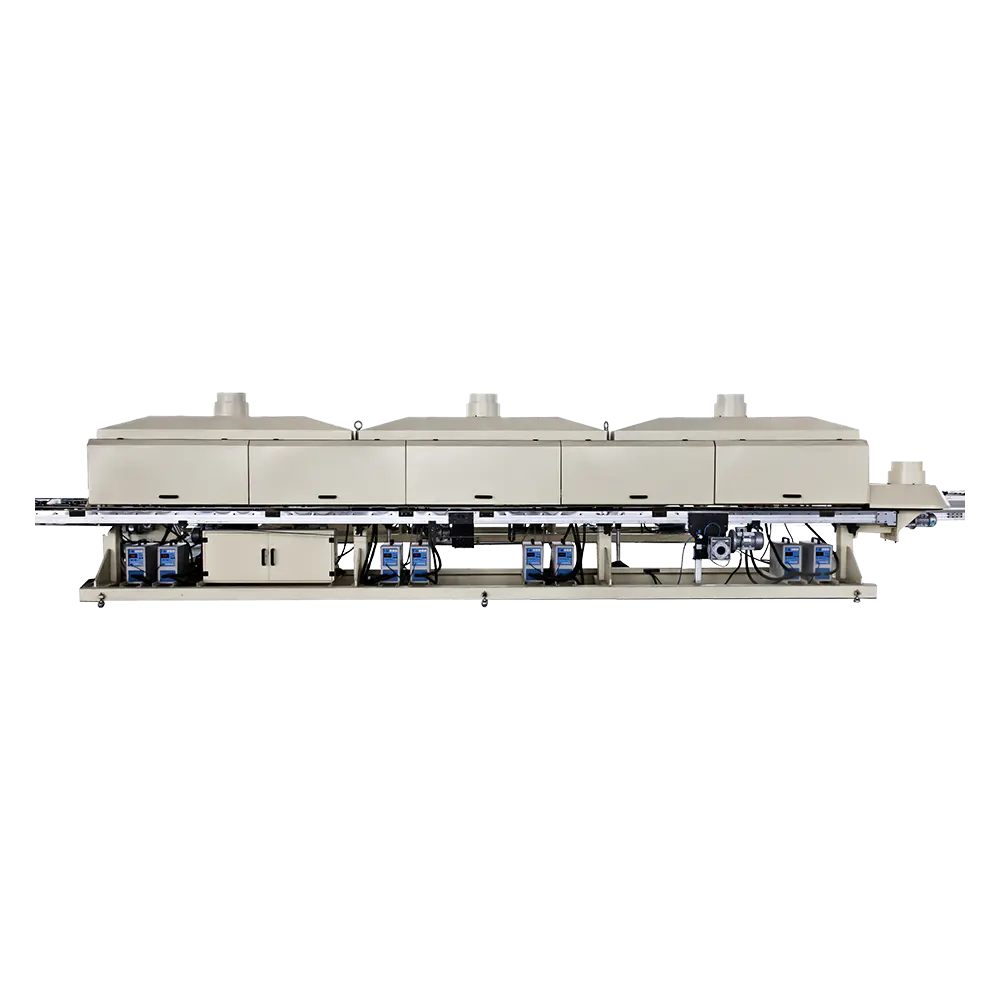
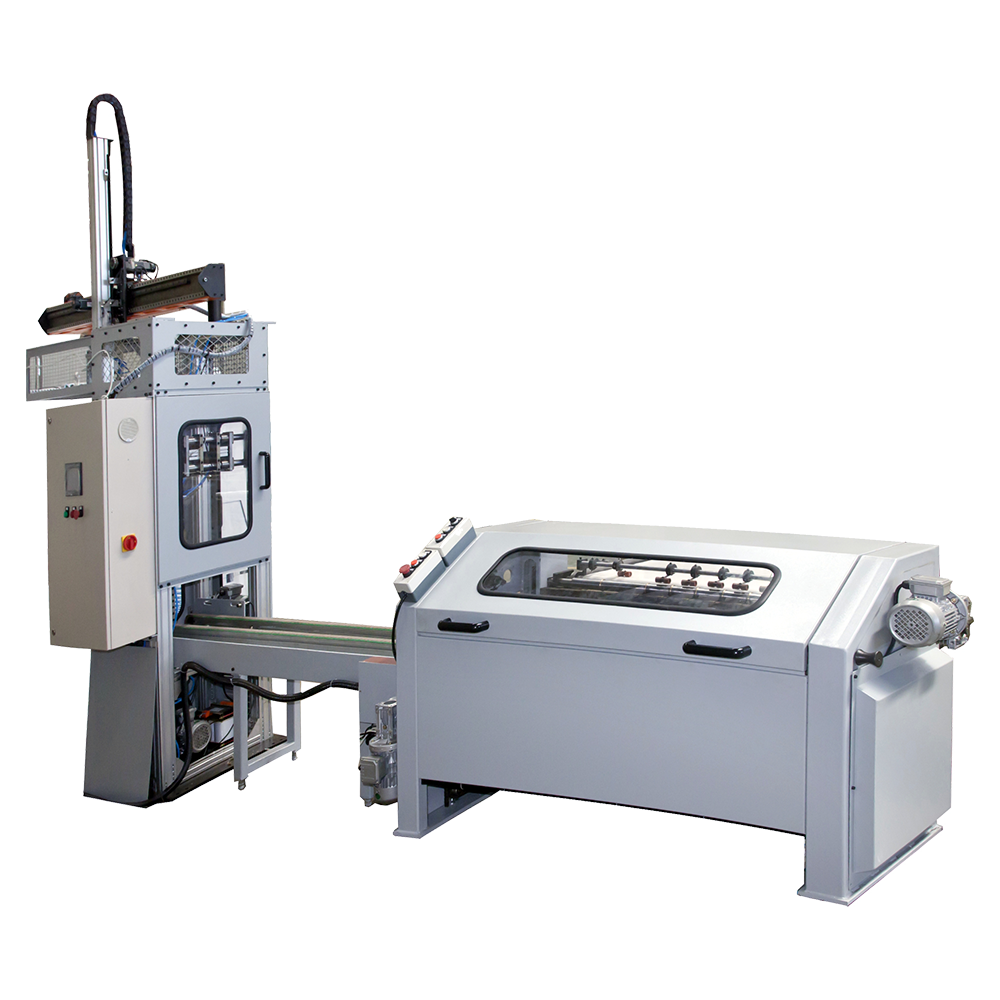
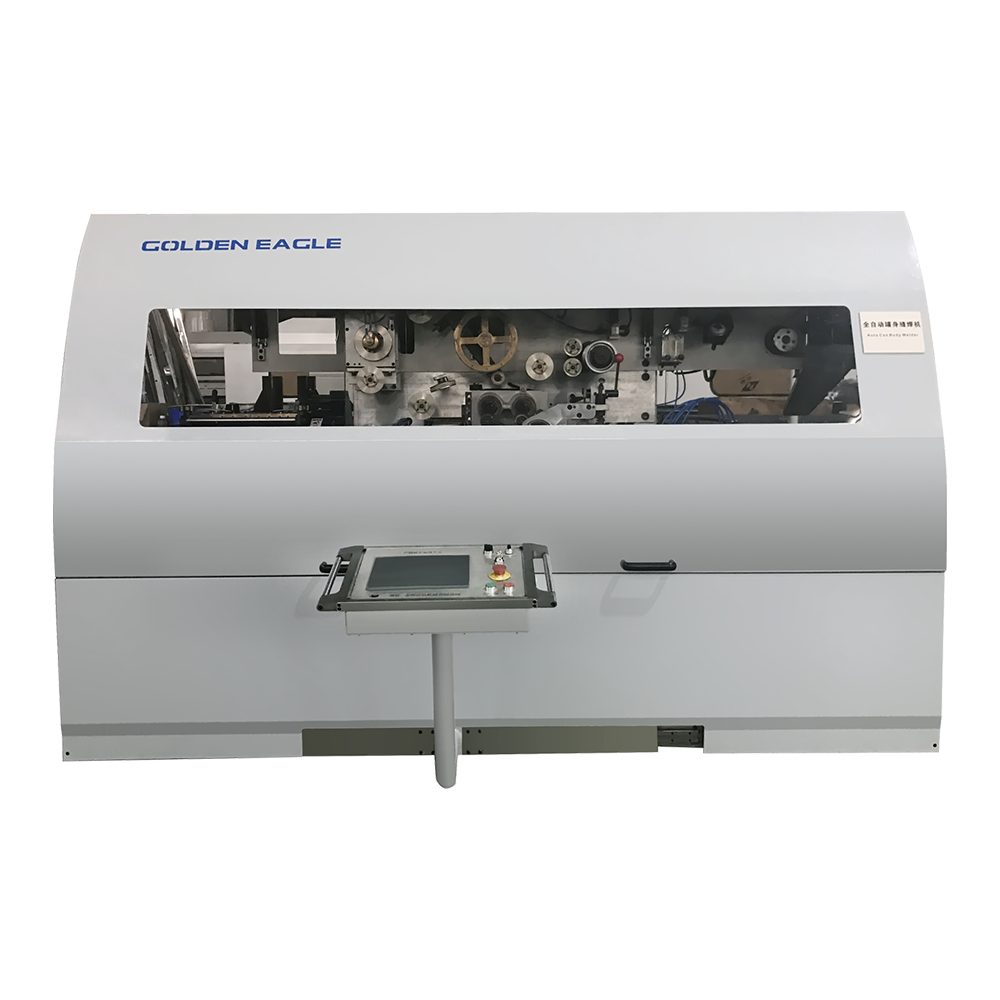 500 cpm GT10C-500 Automaattinen tölkin rungon hitsauskone Automaattinen tölkkihitsauskone, nopea Näytä tuote →
Kun koneperhe on valittu, arvioi viisi suodatinta. Niillä on enemmän merkitystä kuin brändin maineella, ja ne voidaan tarkistaa ennen tilauksen allekirjoittamista.
Vaiheittaista valintaa varten seuraa meidän opas oikean tölkinvalmistuskoneen valitsemiseen ennen tarjousten pyytämistä.
Koneen hinta on vain osa investointia. Täydellinen kokoonpano sisältää yhdistäjän tai erilliset puristimet, rungon hitsauskoneen, sivuraitapinnoitteen ja -kuivauksen, päätykansilinjan tai EOE-linjan, jokaisen tölkin koon vaihtotyökalut, asennuksen, koulutuksen ja kulutusosien alkuvaraston. Vertaa koko linjan laajuutta, älä pääkoneen hintaa.
Neljä tekijää muuttaa kustannuksia eniten:
Hyödyllinen vertailu on kustannukset miljoonaa tuotettua tölkkiä kohti, ei hintaa konetta kohti. Hieman kalliimpi linja, jossa on vähemmän romua ja lyhyempiä vaihtoja, maksaa yleensä takaisin kahdessa vuodessa.
Tölkinvalmistuskone on mekaaninen puristin, jonka päällä on hitsausvirta ja pinnoituskemia. Useimmat suunnittelemattomat pysähdykset tulevat samoista paikoista: kuluneet saumarullat, likaiset leikkuuterät, väärin säädetyt hitsauselektrodit ja puuttuva voitelu. Yksinkertainen aikataulu estää suurimman osan niistä.
Kirjaa romumäärät työvuoroa kohden; kasvava romumäärä on yleensä ensimmäinen merkki työkalun kulumisesta. Meidän tölkinvalmistuskoneiden huoltotiedot kuvaile näitä tarkastuksia tarkemmin.
Aloita projekti yhden sivun spesifikaatiolla: tölkin mitat, arkin paksuus ja pinnoite, kohdetölkit työvuoroa kohden, kannen muoto ja luettelo suunnitelluista kokomuutoksista. Yhdistä se yllä oleviin koneperheisiin ja tarkista sitten tuotanto, romumäärä ja työkalutuki toimittajalta ennen allekirjoittamista. Tällä tavalla valittu linja säilyttää nimikilven nopeuden, säilyttää sauman laadun ja tuottaa ennustettavan tölkkikohtaisen hinnan useiden vuosien ajan.
Aiheeseen liittyviä tuotteita
Vuonna 1978 perustettu yritys on yksi suurimmista tölkkien valmistuskoneista tunnetuista yrityksistä kotona ja ulkomailla.
Tuoteryhmät
Yhteystiedot
Zhongshatou Shenjiamen Zhoushan Zhejiang Kiina
+86-580-3056646