2026-10-22
Kun elintarvikeviejä suunnitteli toista tölkinvalmistuslinjaansa, se ei lähtenyt liikkeelle nopeimmalla tarjouksella. Se alkoi hylkäysraportilla: pääostaja oli palauttanut erän päätyprofiilin poikkeamien vuoksi. Suunnittelutiimi määritteli ensin toleranssivaatimuksen ja vasta sitten vertaili konekokoonpanoja. Tämä järjestys erottaa rivin, joka läpäisee asiakkaiden auditoinnit, rivistä, joka tuottaa jatkotyötä.
Tässä oppaassa kerrotaan, mitä tölkinvalmistuskonelinja sisältää, miten pääkonfiguraatioita verrataan keskenään ja millä valintatekijöillä on suurin vaikutus tölkkikohtaiseen hintaan ja pitkän aikavälin luotettavuuteen.
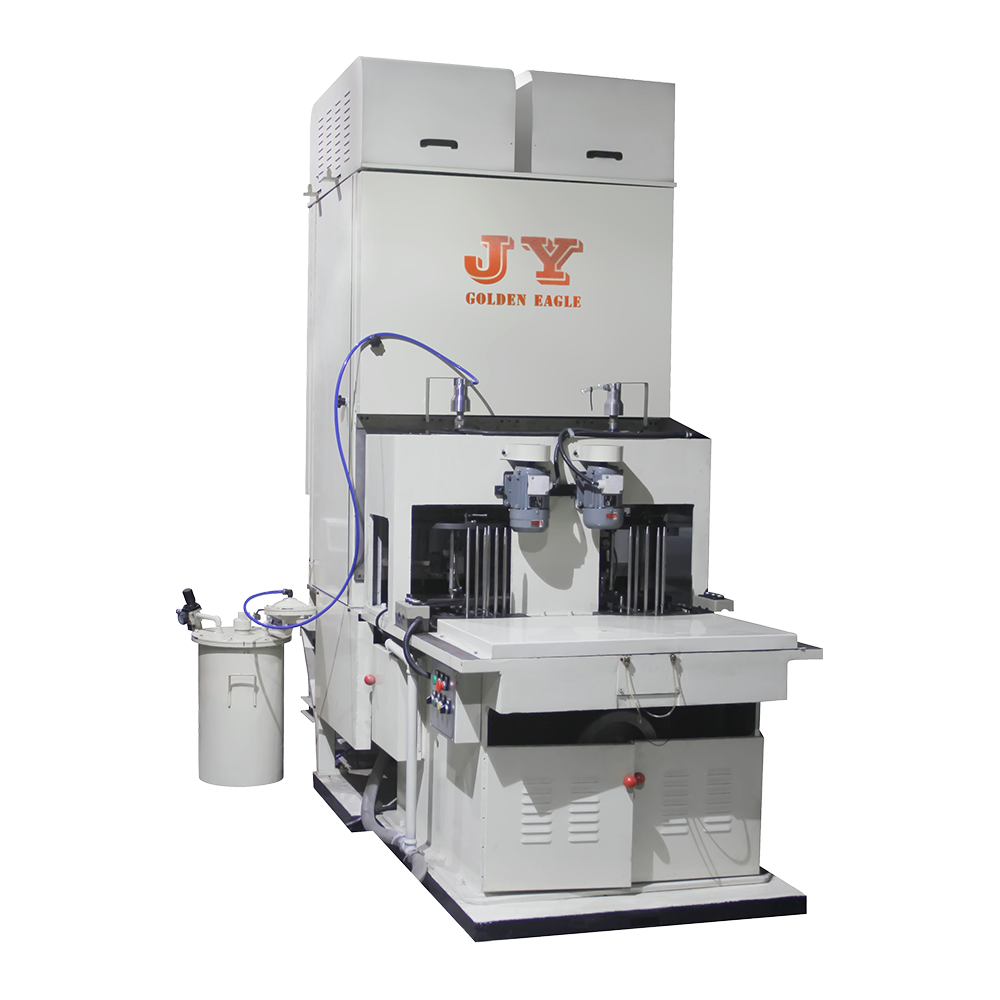
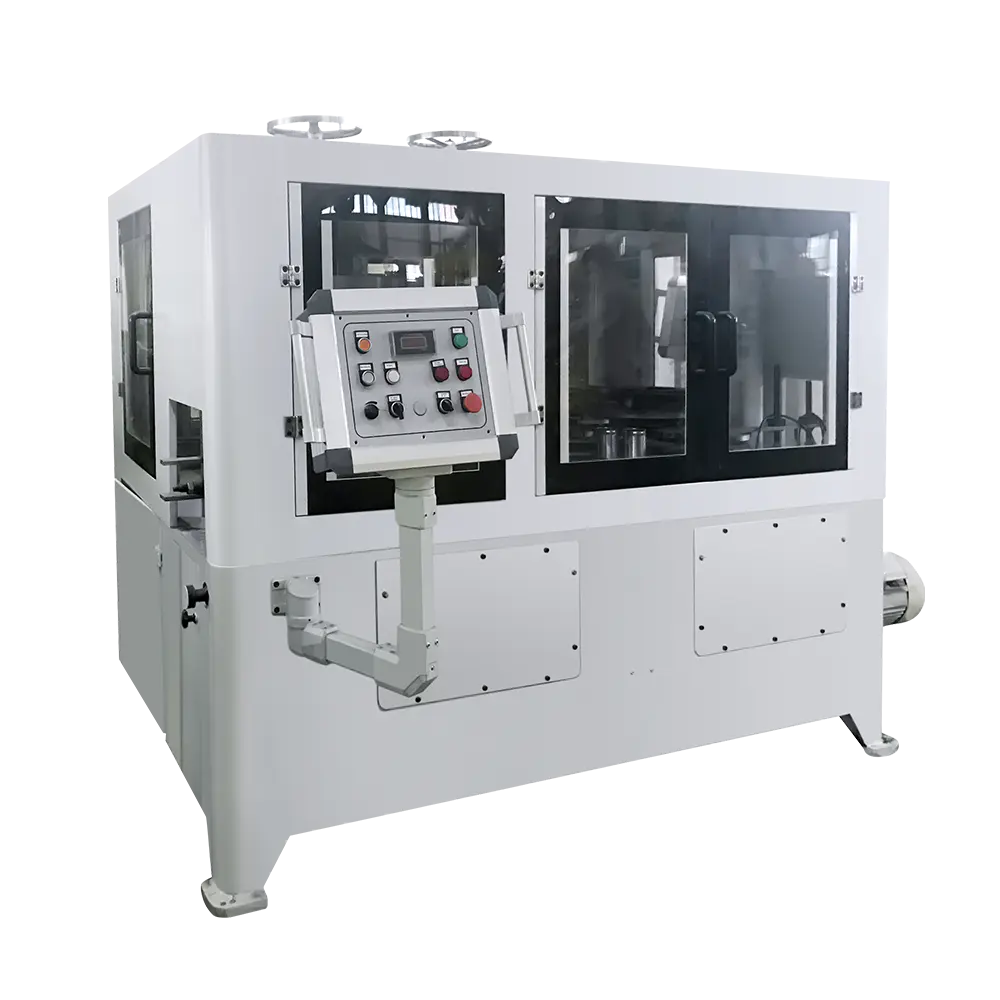
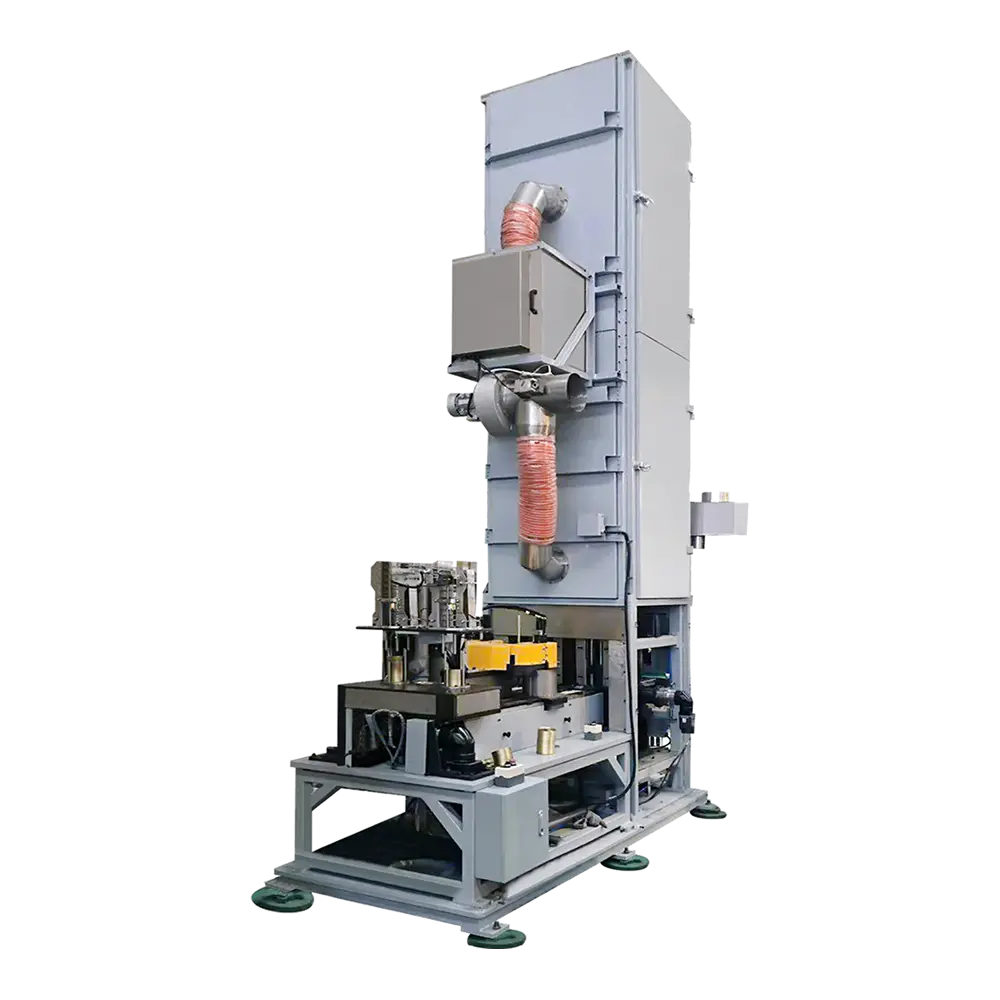
A voi tehdä konetta ei ole yksi yksikkö useimmissa metallipakkaustehtaissa. Kolmiosainen tölkkilinja on asemien sarja, joka alkaa kierretystä tai peltilevystä ja päättyy vuototestattua, saumattua täyttövalmiin tölkkiin. Ydinvirtaus on seuraava:
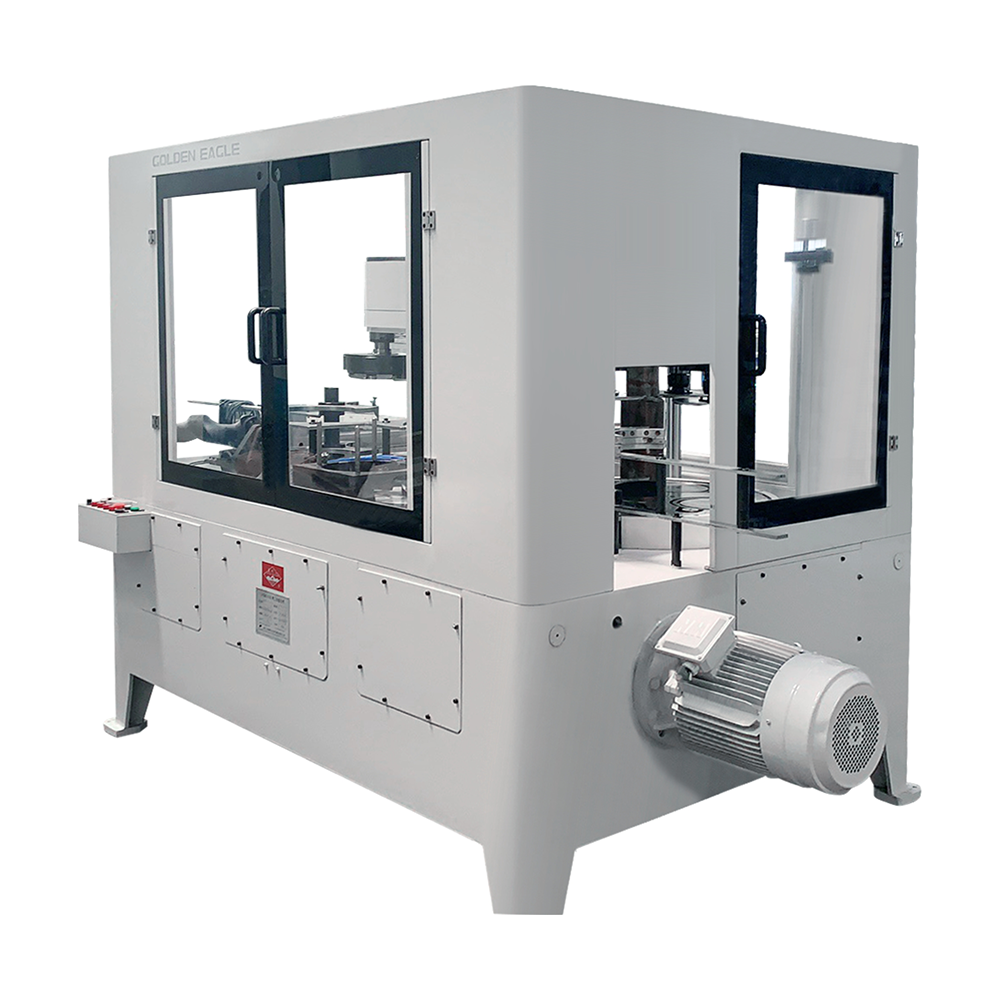
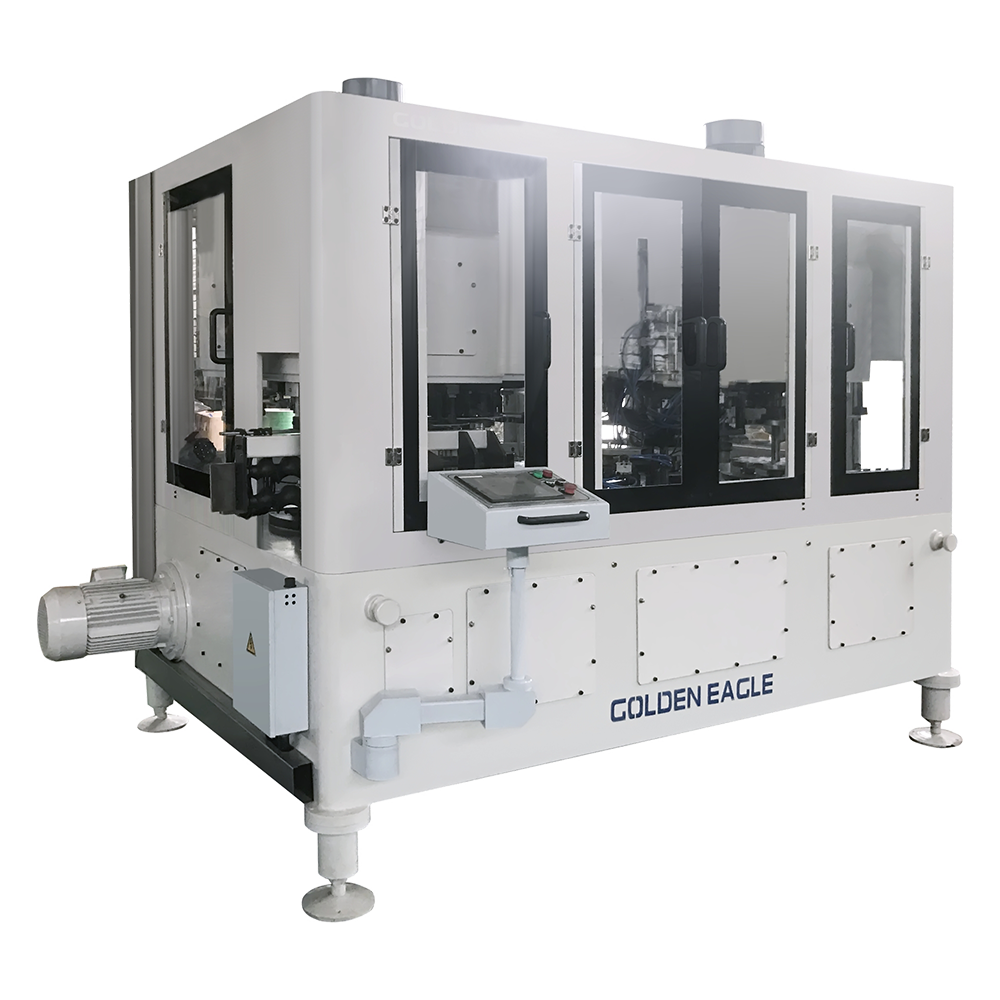
Jokaisella asemalla on omat laatuparametrinsa. Hitsaaja määrittää sauman lujuuden ja päällekkäisyyden; laippa ohjaa laipan leveyttä ja käpristymistä; saumauskoneessa on oltava tietty saumaväli koko kehällä. Muutos missä tahansa ylävirran asemassa etenee myötävirtaan, minkä vuoksi integroidut koneet luokitellaan täydelliseksi järjestelmäksi yksittäisen aseman nopeuden sijaan.
Toimittajat, joilla on pitkä tuotantohistoria, kuten Zhejiang Jinying Food Machinery, joka on rakentanut yli 10 000 tölkki- ja tölkkikonetta vuodesta 1978 lähtien, toimittavat yleensä koko sarjan sovitettuina asemina. Tämä poistaa teknisen riskin, joka liittyy eri valmistajien laitteiden kytkemiseen yhteensopimattomilla siirtokorkeuksilla, ajoituksilla ja ohjaussignaaleilla.
Ostajat vertailevat yleensä useita kokoonpanoja. Alla olevassa taulukossa on yhteenveto tärkeimmistä tyypeistä ja siitä, mihin kukin sopii.
| Kokoonpano | Tyypillinen sovellus | Pääasiallinen etu |
|---|---|---|
| Yhden aseman yhdistäjä | Maitojauhetölkit, lyhyet tuotantojaksot | Pieni koko ja nopeampi muodonvaihto |
| Kahden aseman yhdistäjä | Maitojauhetölkit, joilla on suurempi tuotantotarve | Kaksi muodostusasemaa, joita tasapainottaa yksi siirtojärjestelmä |
| Kolmen aseman yhdistäjä | Ruoka- ja juomatölkit, keskisuuresta suureen tuotantoon | Korkeampi suorituskyky vakaalla kehonsiirrolla |
| Neljän aseman yhdistäjä | Ruoka- ja juomatölkit, suuren volyymin linjat | Suurin integroitu teho yhdestä koneesta |
| Itsenäinen tölkin rungon hitsauskone | Kasvit, jotka tuottavat useita tölkkikorkeuksia yhdellä rivillä | Hitsaustyökalujen nopea vaihto eri mitoille |
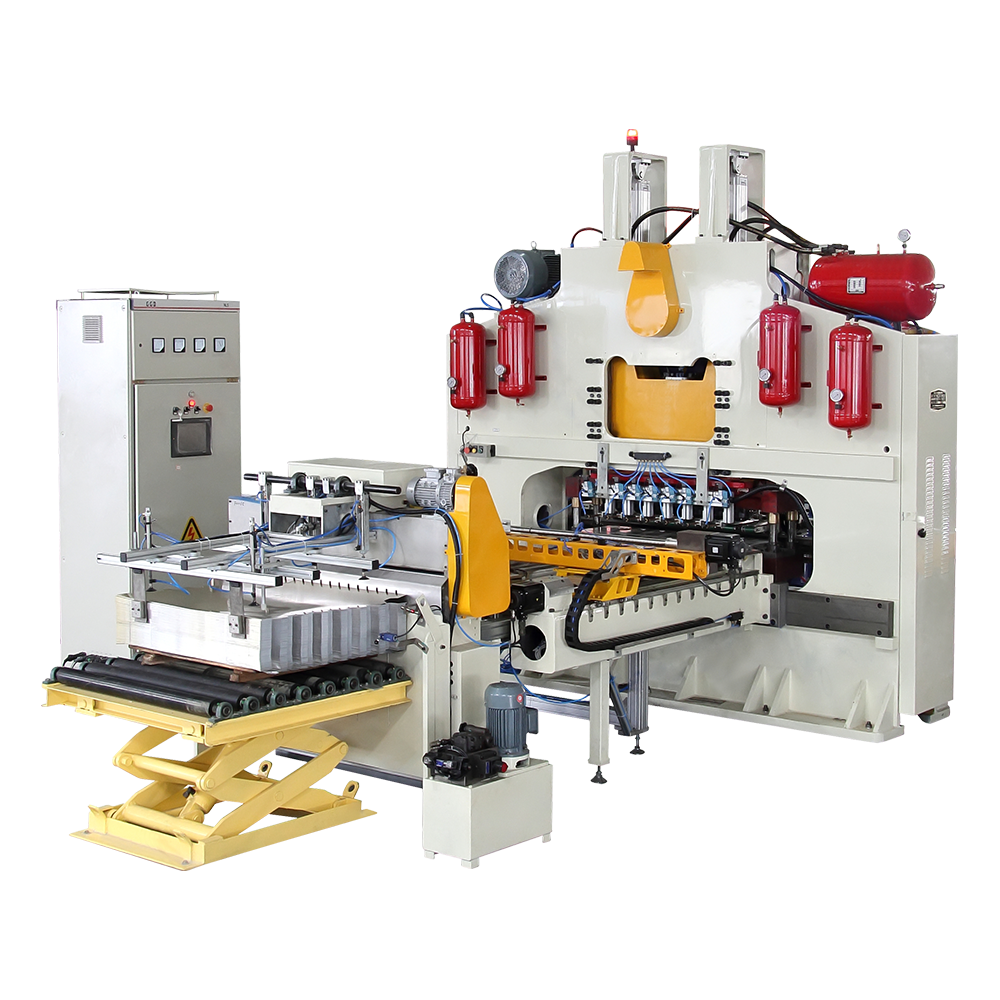
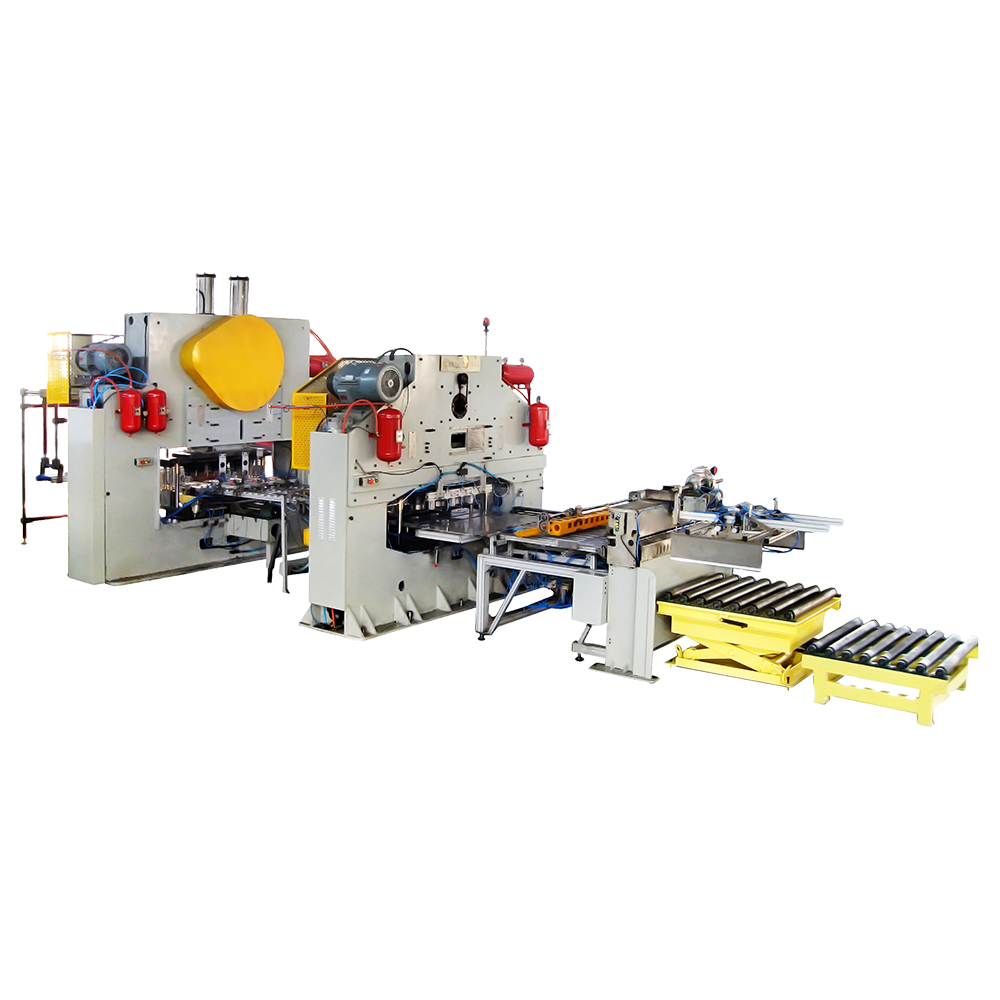
Päätykannen valmistus on yhtä tärkeää. Erillinen päätysuojuslinja muodostaa kannen, levittää tiivistemassan ja kuivaa sen. Jos valmistat helposti avattavia päitä, tarvitset myös muunnospuristimen sekä korjauspäällystys- ja kuivauskoneen. Ostajat, jotka unohtavat päätykannen kapasiteetin suunnittelun aikana, huomaavat usein, että tölkin runkolinja ylittää kansilinjan, mikä luo pullonkaulan, jonka korjaaminen on kallista myöhemmin.
Nimellisteho on lainauksen näkyvin luku, mutta se ei ole tärkein. Käytä sen sijaan seuraavia kriteerejä ja pyydä jokaiselle kirjallinen arvo.
Määritä hyväksyttävät rajat laipan leveydelle, rungon päällekkäisyydelle, saumavälille ja pään käpristykselle ennen koneiden vertailua. Jos asiakkaasi suorittavat kaksisauman purkamisen tarkastuksen, koneen on säilytettävä tiukat toleranssit koko tuotantovuorossa, ei vain vastaanottokokeen aikana.
Kasveille, jotka pyörittävät useita tölkin halkaisijoita tai korkeuksia viikossa, vaihtoajalla voi olla enemmän merkitystä kuin huippunopeudella. Kysy kuinka kauan meistisarjojen, saumaustelojen ja siirtokiskojen vaihtaminen kestää ja kuuluuko vaihtojärjestelmä toimitukseen.
Eri tölkkirungoissa käytetään erilaisia levypaksuuksia, lämpötiloja ja pinnoitetyyppejä. Varmista, että koneen nimellisalue kattaa sekä nykyisen metallierittelyn että seuraavan mahdollisesti tarvitsemasi metallin.
Suulakkeet, saumausrullat ja hitsausrullat kuluvat. Edullisempi kone lyhytikäisellä työkalulla voi pyyhkiä hintaetunsa kahdessa vuodessa. Kysy työkalun käyttöikää iskujen tai tölkkien lukumääränä sekä kunkin varaosan kustannuksia ja toimitusaikaa.
Nimellisnopeus edellyttää jatkuvaa materiaalin syöttöä ja valmiiden tölkkien välitöntä poistamista. Jos ylä- tai loppupään laitteistosi ei pysty toimittamaan sitä, todellinen suoritusteho on pienempi. Toimittajat voivat laskea tehollisen kapasiteetin työvuorokuviosi, ruokintatavan ja pakkausjärjestelyn perusteella.
Ymmärtääksesi, kuinka kokoonpanovalinnat vaikuttavat potentiaaliseen tuotantoon, vertaa alla olevaa suhteellista kapasiteettiindeksiä. Numerot on normalisoitu kaksiasemaiseen yhdistäjään 100:ksi, joten ne osoittavat suhteita eikä absoluuttisia konemäärityksiä.
Kaavio 1. Suhteellinen kapasiteettiindeksi konekokoonpanon mukaan, normalisoituna kaksoisasemaan = 100.
Suuremman kokoonpanon valitseminen on taloudellista vain, kun pystyt pitämään linjan syötettynä materiaalilla ja pitämään sen henkilöstönä lisävuoroja varten. Jos markkinoiden kysyntä kasvaa asteittain, kolmiasemainen yhdyskone, jossa on vapaa siirtokapasiteetti, voi olla viisaampi kuin neljän aseman malli, joka käy tyhjäkäynnillä 60 %:n käyttöasteella ensimmäisen vuoden aikana.
Tölkkikohtainen hinta on lopullinen päätöksen mittari. Se sisältää useita komponentteja:
Kone, jonka keskimääräinen romu on 4 % 1,5 %:n sijaan, maksaa kymmenen vuoden aikana paljon enemmän kuin toimittajien välinen alkuperäinen hintaero. Linjatasapaino on erillinen riski. Jos päällihitsauskoneen nimellisnopeus on suurempi kuin laippausaseman nopeus, ylimääräinen kapasiteetti on käyttökelvoton, ellet lisää puskureita. Pyydä toimittajalta kunkin toiminnallisen aseman nopeusluokitus ja tarkista, onko koneessa integroitu puskurointi tai elektroninen synkronointi asemien välillä.
Pitkä palvelukokemus useista tuotetyypeistä ratkaisee tässä. Toimittaja, joka on toimittanut tuhansia koneita elintarvike-, juoma-, maitojauhe-, aerosoli- ja kemikaalitölkkilinjoille, voi neuvoa kompromissien tasapainottamisessa paremmin kuin se, joka tarjoaa vain yhden konetyypin.
Ennen kuin allekirjoitat ostosopimuksen, tarkista seuraavat asiat toimittajalta:
Toimittajat, joilla on pitkä valmistushistoria, kuten Zhejiang Jinying Food Machinery, joka on valmistanut tölkkien valmistuskoneita vuodesta 1978 ja työllistää yli 350 koulutettua henkilökuntaa, ylläpitää usein laajempaa kulutusosien valikoimaa vanhoille ja uusille malleille. Tästä on käytännön etua, kun odottamaton saumarullan vika pysäyttää siiman.
Vienti Eurooppaan, Aasiaan, Afrikkaan sekä Pohjois- ja Etelä-Amerikkaan on toinen merkki: eri ilmastoissa toimivat koneet, metallitoimittajat ja huoltokulttuurit osoittavat suunnittelun kestävyyttä. Silti jokainen kasvi on erilainen. Lähetä todelliset tölkkipiirustuksesi, metallierittelysi ja tavoitenopeus toimittajalle ennen tarjouksen pyytämistä ja pyydä häntä kommentoimaan yhteensopivuusriskiä.
Aiheeseen liittyviä tuotteita
Vuonna 1978 perustettu yritys on yksi suurimmista tölkkien valmistuskoneista tunnetuista yrityksistä kotona ja ulkomailla.
Tuoteryhmät
Yhteystiedot
Zhongshatou Shenjiamen Zhoushan Zhejiang Kiina
+86-580-3056646