2026-10-29
Tölkinvalmistuskone on harvoin yksittäinen laite. Se on koordinoitu ryhmä muotoilu-, hitsaus-, päällystys- ja saumausasemia, jotka muuttavat kelattua peltiä tai alumiinia valmiiksi metallisäiliöiksi. Käytännössä termi kattaa kaiken kompaktista yksiasemaisesta rungonmuodostajasta täydelliseen elintarviketölkkivuoraukseen päätypuristimella. Valitsemasi koneperhe riippuu tölkin halkaisijasta, materiaalin paksuudesta, tuotantomäärästä ja siitä, kuinka usein muotoa on vaihdettava.
Laaja lause " voi tehdä konetta ” kattaa useita eri laitekategorioita. Ruokatölkkilinjat keskittyvät hitsattuihin kolmiosaisiin runkoihin, joissa on turvallinen sisäpinnoite. Juomatölkkien linjat lisäävät kaulaa, laippauksia ja helmiä ohutseinäisille astioille. Aerosolitölkkikoneissa on kartio- tai kupumuotoilu venttiilin asennuskupin kantamiseksi. Kemikaali- ja sankolinjat käsittelevät raskaampaa peltiä ja vaativat vahvan saumauksen. Päätykansi ja helposti avautuva päätylaitteisto käyvät usein paljon korkeammalla iskunopeudella kuin korinvalmistuskoneet.
| Koneen tyyppi | Tyypillinen tuote | Keskeiset prosessit |
|---|---|---|
| Ruoka- ja juomatölkkikoneet | Hedelmä-, vihannes-, liha- ja juomatölkit pyöreänä, pitkänomaisena tai epäsäännöllisenä | Rungon hitsaus, saumapinnoitus, laippaus, pohjapäiden sauma |
| Aerosolitölkkikoneet | Suihkepurkit, deodoranttipurkit, kotitalouksien aerosolisäiliöt | Kartion/kuvun muotoilu, sylinterin hitsaus, kaventaminen, painetestaus |
| Maitojauhetölkkikoneet | Leveäsuiset tölkit maitovalmisteelle ja ravintojauheelle | Monivaiheinen rungon muotoilu, helmityö, vanteen kihartaminen, pohjasauma |
| Päätykansi ja helposti avattavat päätylinjat | Tasaiset päät, rengasvedettävät päät, helposti avattavat päät | Rullaleikkaus, muunnospuristus, kielekkeen muotoilu, yhdistelmävuori |
Pyöreissä ruokatölkeissä kolmen ja neljän aseman yhdistäjät ovat yleisiä, koska ne yhdistävät rungon muotoilun, reunan suoristuksen, laippauksen ja saumauksen yhdessä indeksoidussa syklissä. Tämä muotoilu vähentää käsittelyä ja pitää muotomuutokset suunnitelmissa satunnaisten sijaan. Neliasemainen yhdyskone sopii kasveille, jotka tarvitsevat ennustettavaa tehoa pyöreisiin runkoihin.
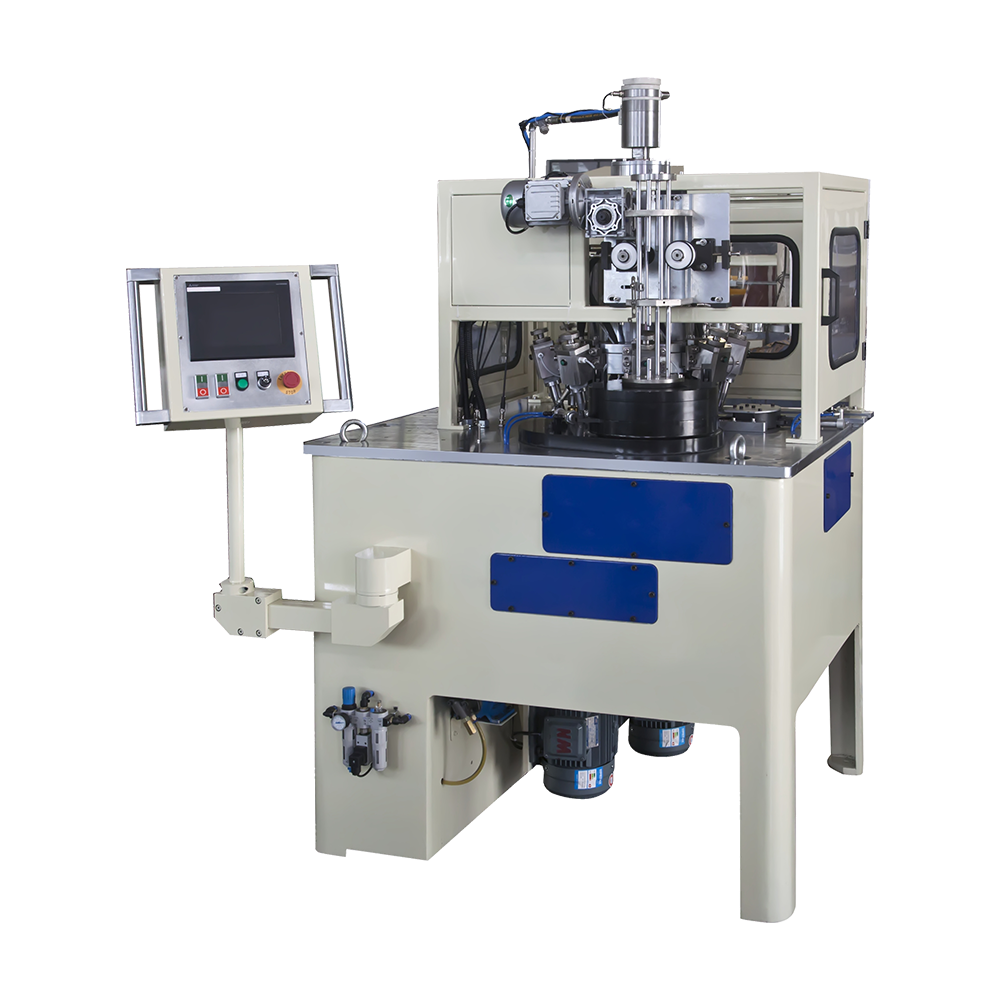
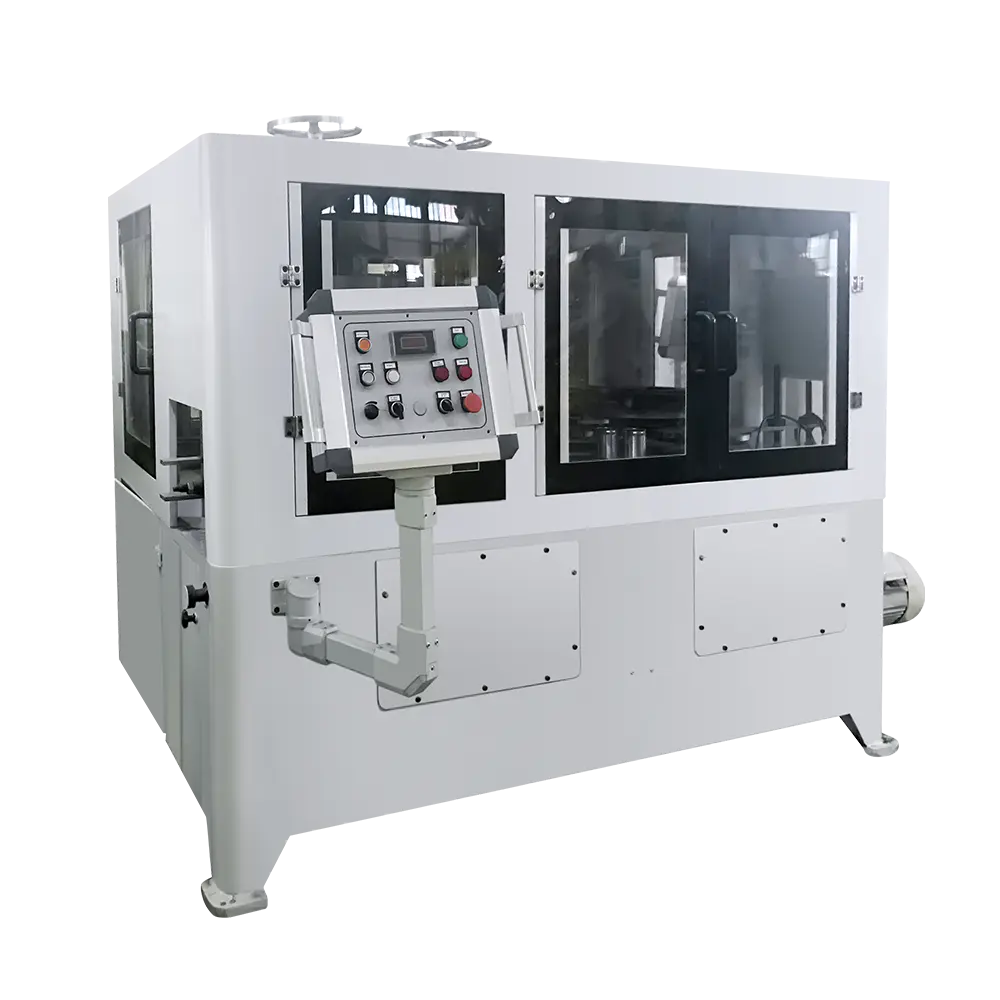
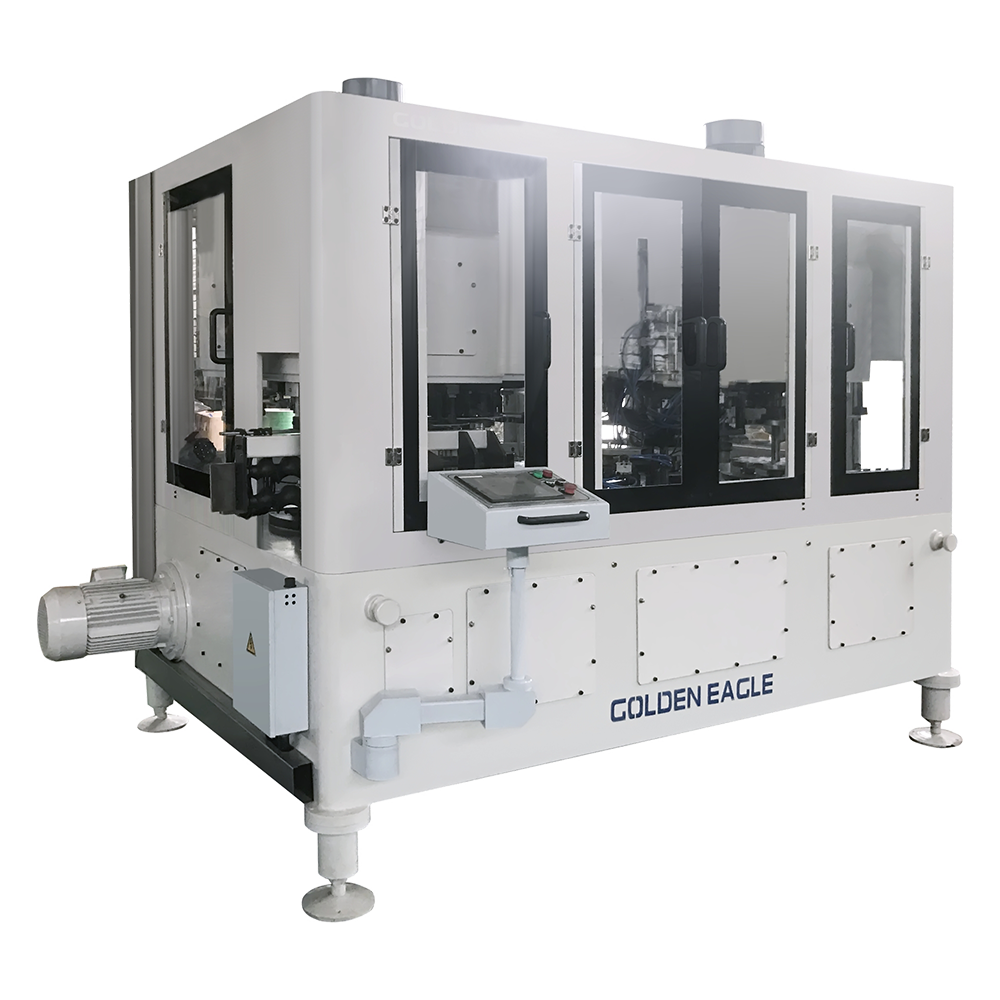
 Neliasemainen kaula-aukkoinen helminauhasaumaustölkin valmistuskone Tämä integroitu neliasemainen kone yhdistää rungon muotoilun, laippauksen ja saumauksen yhdessä syklissä, mikä tarjoaa ennustettavan tehon pyöreille ruokatölkkilinjoille ja vähentää käsittelyä toimintojen välillä. Näytä tuote →
Aerosolitölkkien tuotantoon lisätään ylempi kartio tai kupu, jonka täytyy pitää venttiilikuppi paineen alaisena. Ylimääräiset puristus- ja lämpökäsittelyvaiheet tarkoittavat, että aerosolikoneet ostetaan yleensä kokonaisena pakettina, ei irrallaan. Kemikaali- ja sankolinjat toimivat samalla tavalla, mutta ne on rakennettu paksummille levyille ja vahvemmille sivusaumoille.
Monet kasvit voivat pitää päätylinjan erillään rungon linjasta. Muunnospuristin ottaa esivieritetyt kuoret ja muuntaa ne rengasvedettäviksi tai koko paneeliksi helposti avattaviksi päiksi. Muuntamisen jälkeen seossyöttöasema levittää vuorausseosta, joka muodostaa vuototiiviin tiivisteen tölkin reunaa vasten.
Olipa lopullinen tölkin koko mikä tahansa, kolmiosainen viiva noudattaa samaa loogista järjestystä. Jokainen asema riippuu edellisestä, joten ajoitus ja materiaalin hallinta ovat yhtä tärkeitä kuin itse puristusliike.
Erillinen tölkin runkohitsauskone on tämän sarjan sydän, koska se ohjaa sauman laatua, hitsauslämpöä ja kulkunopeutta. Kun konetta ei ole integroitu moniasemaiseen yhdyskoneeseen, se sijoitetaan usein erilliseksi asemaksi, jotta eri runkokorkeudet voidaan käsitellä ilman työkaluja vaihtamatta.
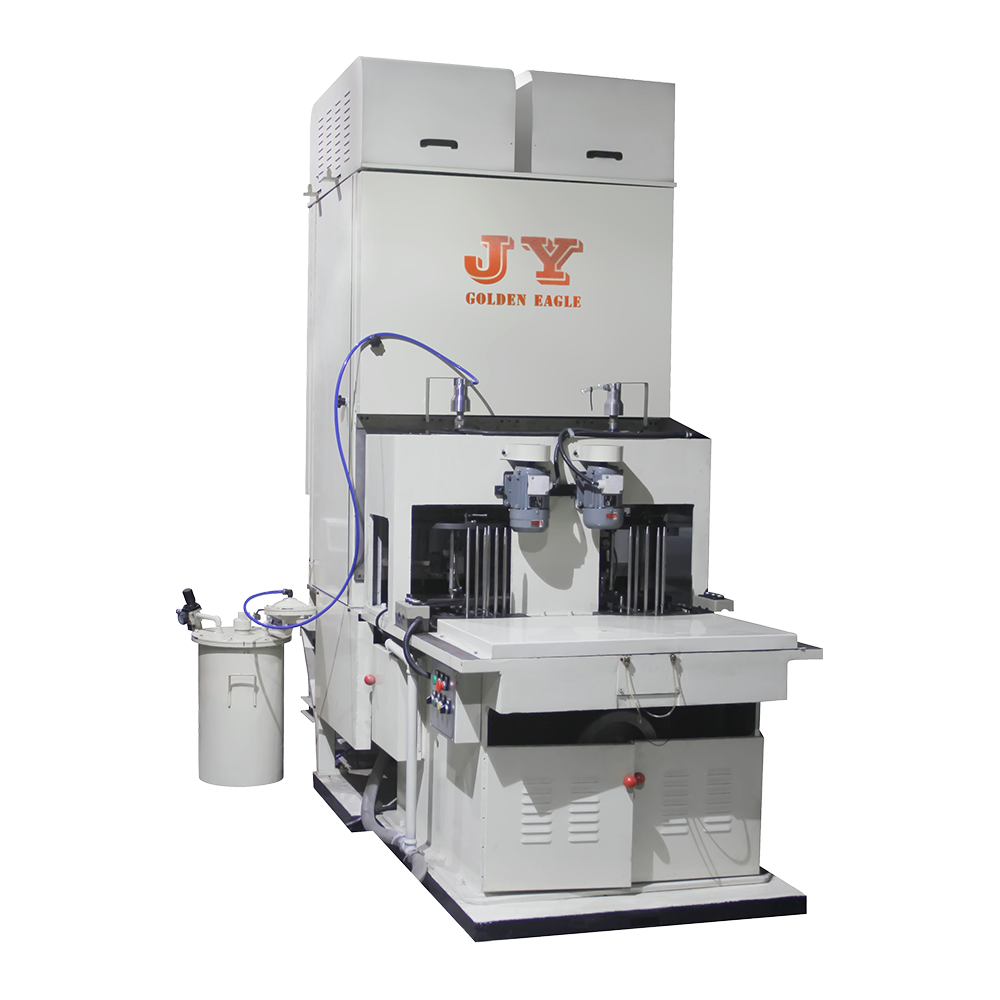
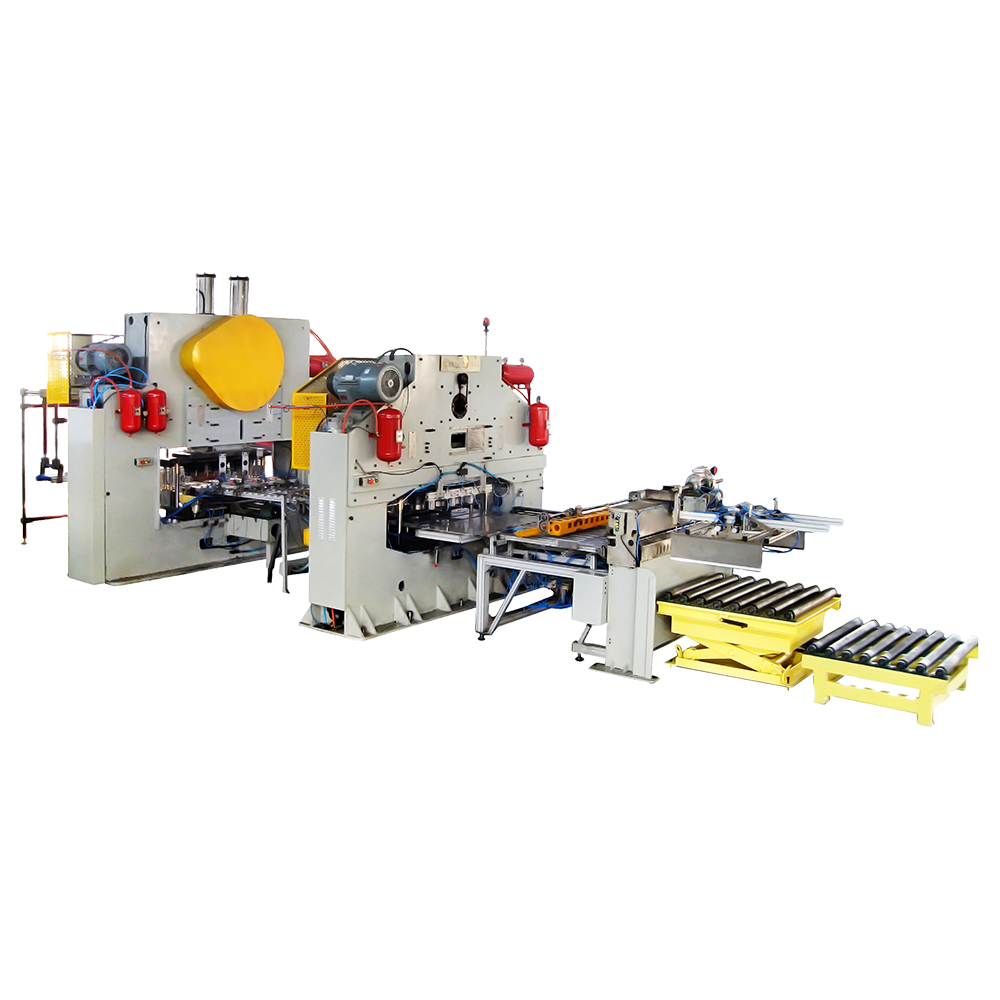
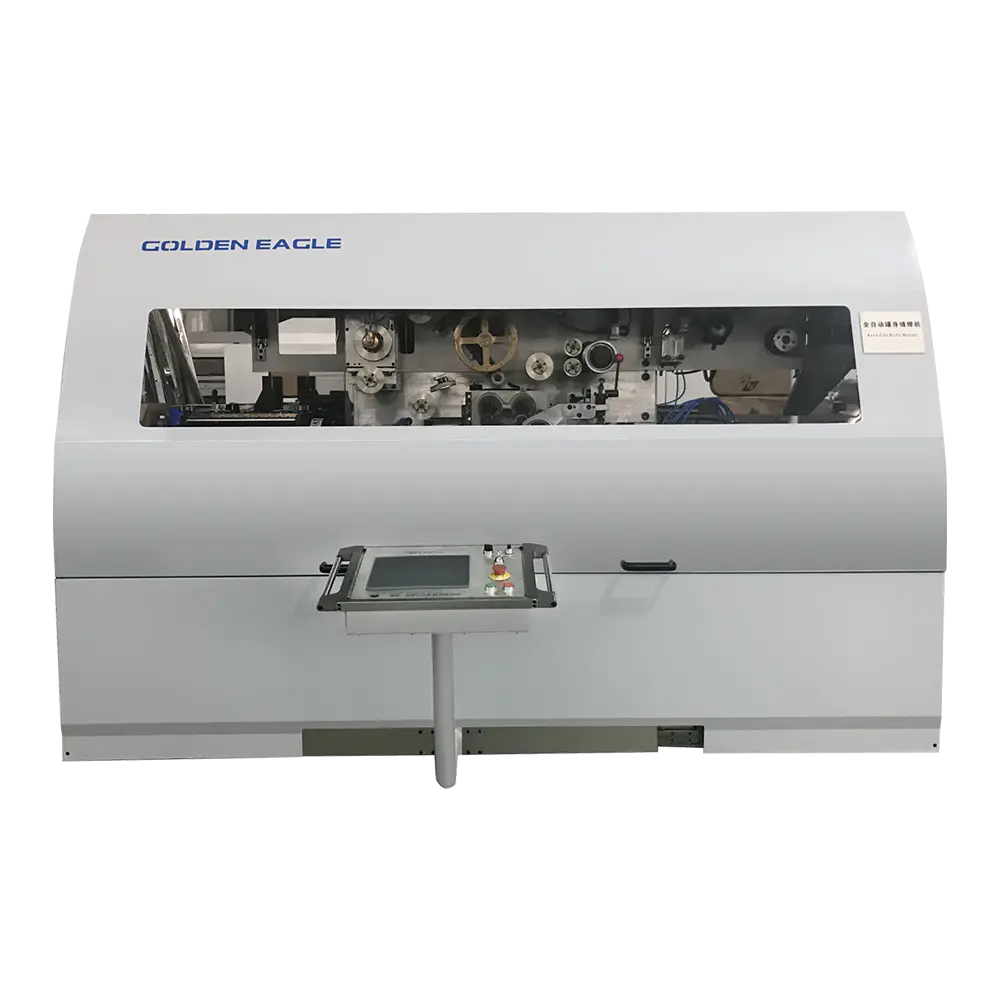 Automaattinen tölkin rungon hitsauskone luotettavaan saumalaatuun Omistautuneena hitsaajana se hallitsee sauman laatua ja hitsauslämpöä, ja se pystyy käsittelemään eri korkeuksia ilman työkaluja. Soveltuu ihanteellisesti ruoka-, juoma- ja aerosolitölkkeihin. Näytä tuote →
Tarkempi kuvaus työnkulusta on artikkelissa miten tölkinvalmistuskone toimii .
Kun ostajat kysyvät, mitä tölkinvalmistuskone voi tuottaa minuutissa, heidän tulee erottaa kolme numeroa: rungon muodostavat vedot minuutissa, pääty- tai kannen vedot minuutissa ja integroitu linjatulostus hylkäysten jälkeen. Hyödyllinen vertailupiste on nopeus, jota kone ylläpitää jatkuvasti tietyllä materiaalipaksuudella, ei enimmäistestinopeudella.
Tankojen pituudet ovat ohjeellisia; Todellinen suorituskyky riippuu tölkin koosta, materiaalin paksuudesta, syöttöjärjestelmästä ja työkalujen määrästä. Pyydä aina tuotantokoe omalla peltilevylläsi ja kohde voi profiloida ennen sopimuksen allekirjoittamista.
| Ilmaisin | Mitä se kertoo sinulle | Yleinen sudenkuoppa |
|---|---|---|
| Iskuja minuutissa | Muovaus- tai muunnospuristimen mekaaninen kiertonopeus | Suurin nopeus on harvoin kestävä paksulla materiaalilla tai monimutkaisilla muodoilla |
| Vaihtoaika | Kuinka nopeasti voit vaihtaa tölkin korkeutta tai halkaisijaa | Muotikustannukset ja asennustyö on usein aliarvioitu |
| Sauman eheys | Vuotonopeus, hitsin sakeus ja sauman paksuus | Pelkästään visuaalinen tarkastus jättää huomiotta mikrovuodot |
| Työkalun käyttöikä | Tuotantomäärä ennen reunan kulumista vaikuttaa laatuun | Halvemmat työkalut voivat lisätä seisokkeja ja romua |
| Materiaalivalikoima | Hyväksyttävä levyn paksuus ja leveys | 0,20 mm materiaalin syöttäminen 0,30 mm:n siimaan aiheuttaa nurjahduksen |
Päätykansilinjat ansaitsevat erillisen suorituskyvyn arvioinnin, koska niissä yhdistyvät muunnospuristin, kielekkeet, rullaleikkaus ja pinnoituslaitteet. Linja on usein nopeampi kuin runkokone, mutta siinä on myös enemmän asemia, joissa voi ilmetä kohdistusvirheitä.
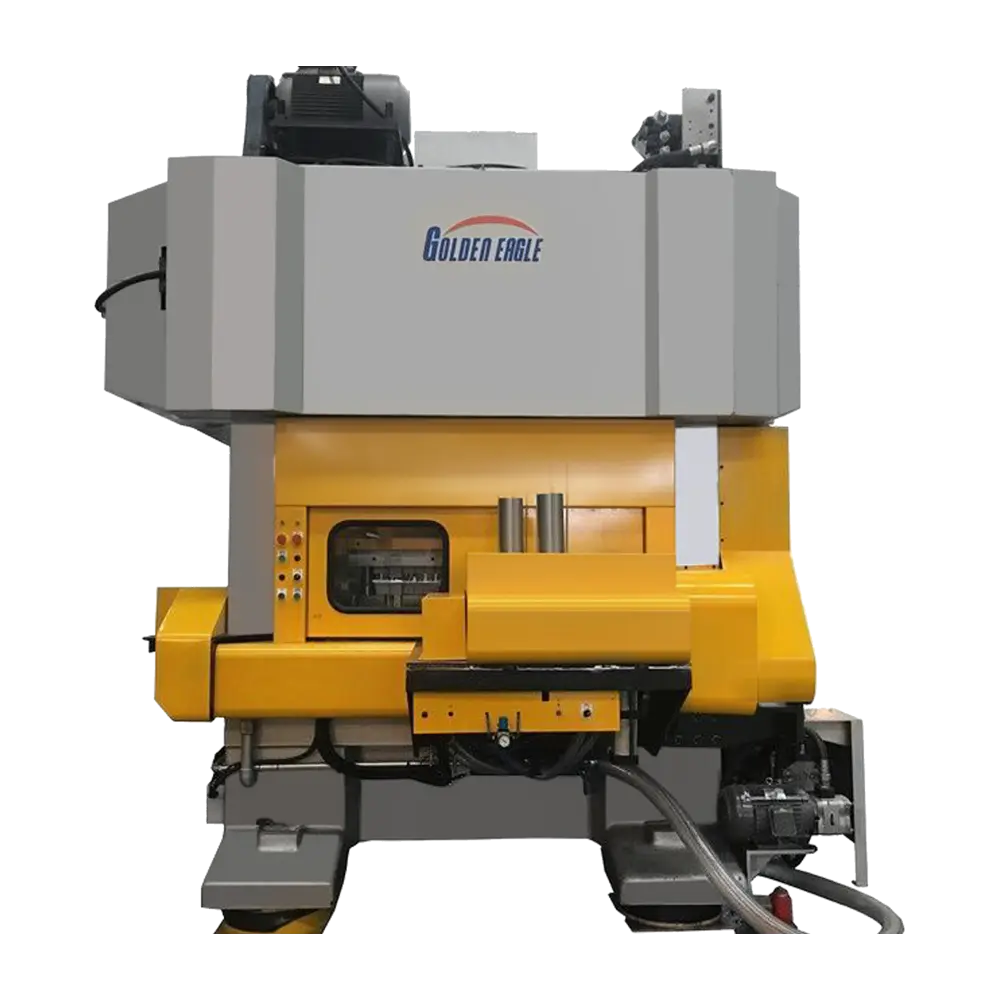
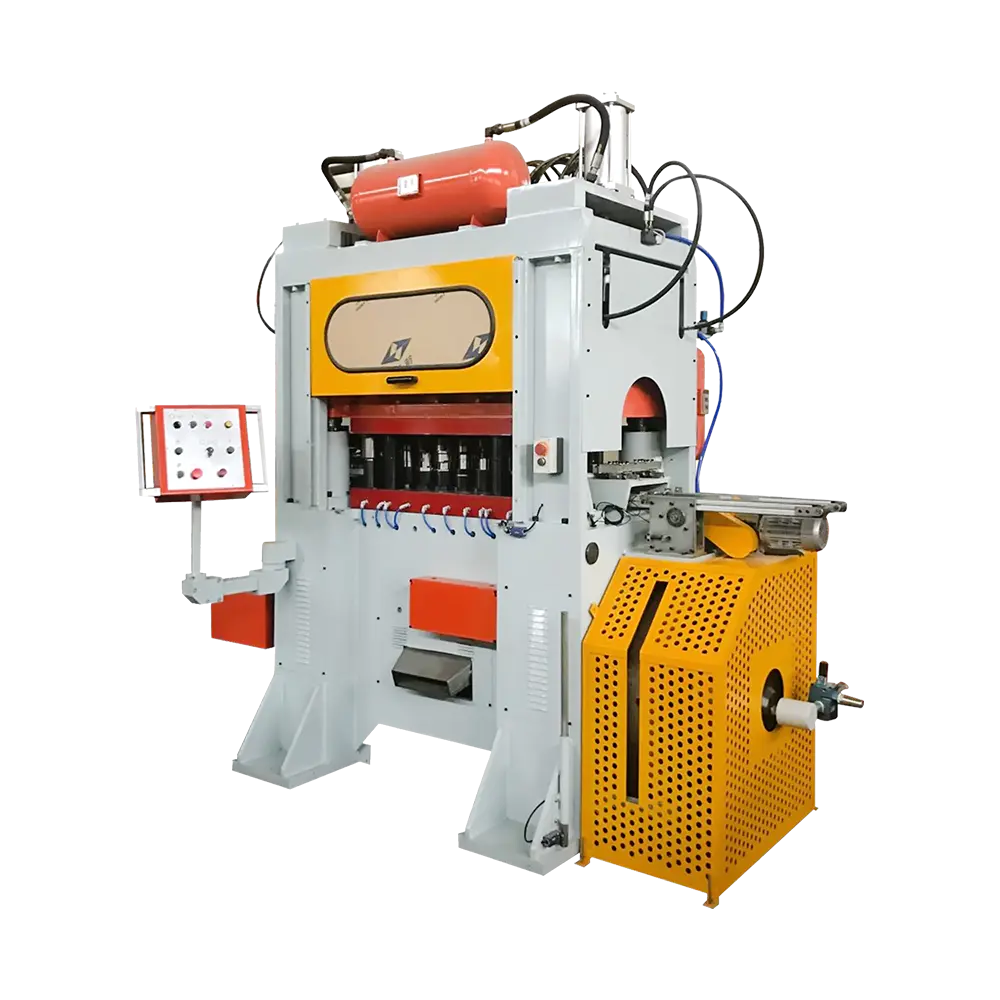
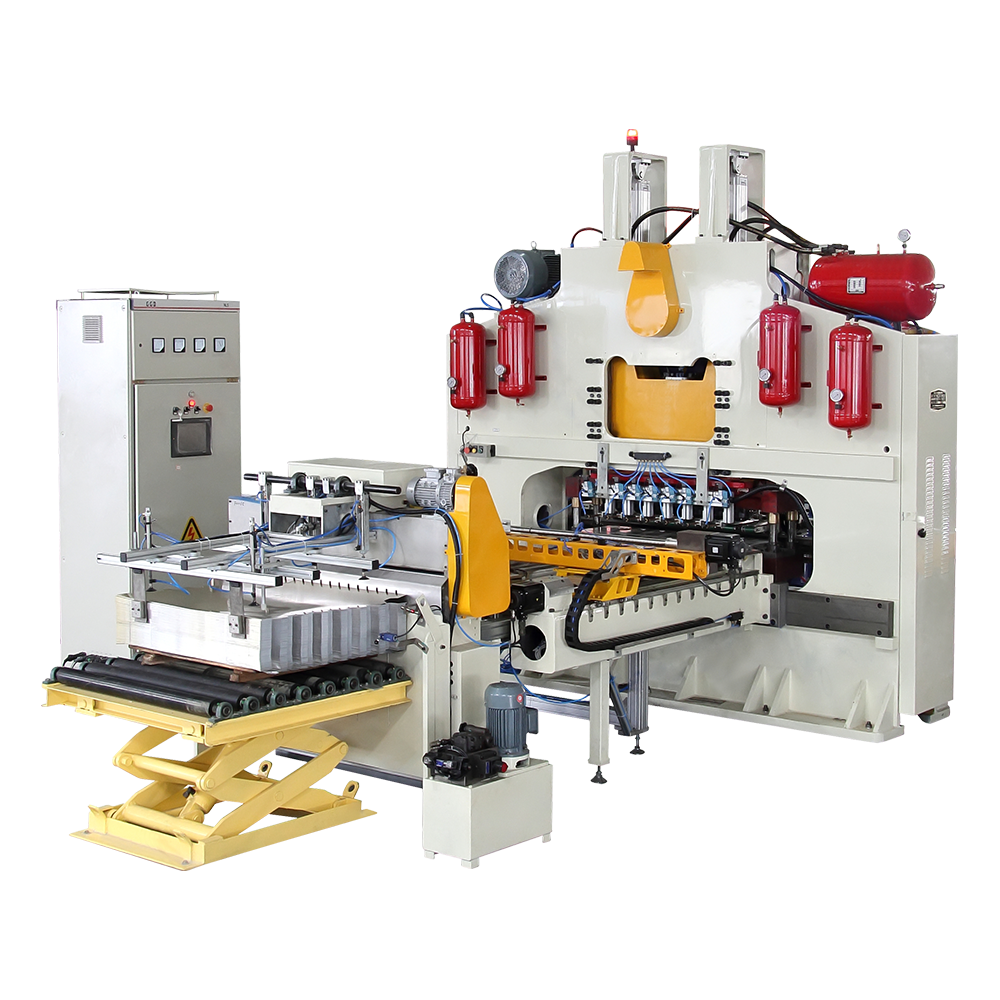 CNC automaattinen digitaalinen rei'itys päätykannen puristamiseen Tämä PLC-ohjattu puristin automatisoi päätykansien arkinpuristuksen, säästää materiaalia ja parantaa tehokkuutta. Useiden mallien ja suuren vetoisuuden ansiosta se sopii erilaisiin kansikokoihin tölkkilinjoihin. Näytä tuote →
Tölkinvalmistuskoneen valinta ei ole pelkästään yksikköhinta. Piilokustannuksia ovat työkalu-, ylläpito-, uudelleentyöstö- ja muodonmuutoshäviöt. Aloita tölkkispesifikaatiosta ja siirry takaisin konejärjestelyyn.
Saat tarkempia neuvoja teknisten tietojen vertailuun lukemalla oikean tölkinvalmistuskoneen valintaoppaasta.
Valintatapaamme kuvataan tarkemmin kohdassa kuinka valita oikea tölkinvalmistuskone .
Linjojen tekeminen voi toimia vuosia, ja tuotanto on jatkettava tiukkojen toleranssien rajoissa. Valmistajalla, jolla on pitkä tuotantohistoria, on todennäköisemmin vakaat valut, todistetut muotit ja teknikko, joka tietää tarkalleen, missä usein huomiotta jäänyt säätö tulisi tehdä. Tämä käytännöllinen syvyys lyhentää käyttöönottoaikaa ja estää pienistä ongelmista toistuvia seisokkeja.
Kun rakentaja on jo toimittanut laitteita Aasian, Euroopan, Afrikan ja Amerikan säilyketehtaille, linjaa on yleensä jalostettu toistuvin asennuksin. Samaa ei voida sanoa yksittäisestä koneesta, joka myydään vain näytepiirustuksissa.
Yhteenvetona voidaan todeta, että tölkinvalmistuskonetta tulisi arvioida kokonaisena järjestelmänä: syötteen, hitsauksen, päällystyksen, muotoilun, saumauksen ja päätykannen valmistuksen on toimittava yhdessä. Määrittele ensin tuotantoskenaariosi, testaa konetta omalla materiaalillasi ja tölkkiprofiilillasi ja valitse sitten linja, jonka käytännön tuotto ja vaihtojoustavuus vastaavat laitostasi.
Aiheeseen liittyviä tuotteita
Vuonna 1978 perustettu yritys on yksi suurimmista tölkkien valmistuskoneista tunnetuista yrityksistä kotona ja ulkomailla.
Tuoteryhmät
Yhteystiedot
Zhongshatou Shenjiamen Zhoushan Zhejiang Kiina
+86-580-3056646